ออกแบบชิ้นส่วนประกอบ: ระยะ Clearance ที่ใช้ได้จริงสำหรับ 3D Printing
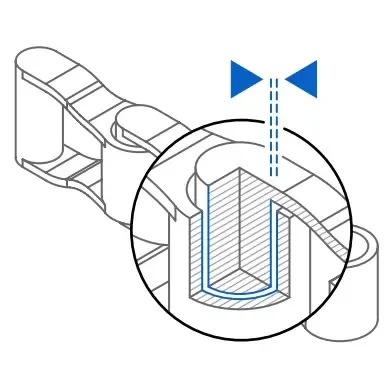
ชิ้นส่วนที่ต้องสวมหรือประกอบกันจำเป็นต้องมีการเผื่อระยะ Clearance ให้พอดี หากไม่เผื่อไว้เลย ชิ้นงานจะสวมไม่เข้าหรือฝืดจนขยับไม่ได้ แต่ถ้าเผื่อมากเกินไป ชิ้นงานก็จะหลวมคลอน บทความนี้สรุปค่า Clearance แนะนำตามลักษณะการประกอบ ทั้งแบบสวมพอดี ข้อต่อเลื่อน สแนปฟิต และสวมอัด พร้อมแนวทางการทดสอบชิ้นงานจริงก่อนผลิต
ออกแบบเป๊ะในจอ แต่ประกอบไม่เข้าในงานจริง
หนึ่งในปัญหาที่พบบ่อยที่สุดของงานพิมพ์ 3 มิติ คือชิ้นส่วนที่ออกแบบมาให้ประกบกันสนิทในโปรแกรม CAD กลับสวมไม่เข้าหรือหลวมเมื่อพิมพ์เสร็จ สาเหตุหลักมาจากการไม่ได้เผื่อ "ระยะ Clearance" ซึ่งเป็นช่องว่างที่ชดเชยการหดตัวของวัสดุและความคลาดเคลื่อนของเครื่องพิมพ์ การเข้าใจระยะ Clearance ที่เหมาะสมจึงเป็นหัวใจสำคัญของการออกแบบชิ้นส่วนสำหรับงานประกอบ

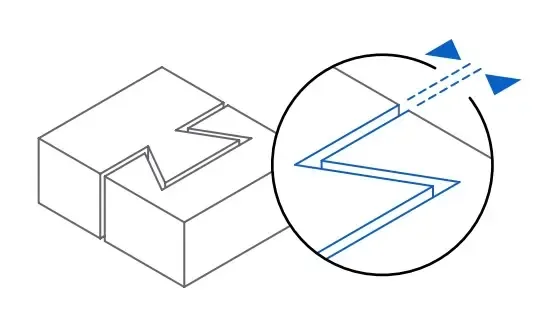
ระยะ clearance ระหว่างชิ้นส่วนสวมประกบและตัวอย่างสแนปฟิต (อ้างอิง Formlabs Fuse Series SLS Design Guide)
เผื่อระยะผิดนิดเดียว ประกอบไม่ได้ทั้งชุด
การละเลยหรือไม่เข้าใจระยะเผื่อส่งผลกระทบต่อกระบวนการประกอบโดยตรง:
ไม่เผื่อระยะเลย — ชิ้นส่วนสวมไม่เข้า ต้องเสียเวลาขัดแต่งด้วยมือ หรือต้องสั่งพิมพ์ใหม่ทั้งหมด
เผื่อมากเกินไป — ชิ้นงานหลวม คลอน ไม่แน่นหนา และสูญเสียความแม่นยำในการทำงาน
ลืมชดเชยการหดตัว — วัสดุแต่ละชนิดหดตัวไม่เท่ากันในแต่ละแนวแกน ทำให้รูเจาะหรือเดือยคลาดเคลื่อนจากแบบ
ข้อต่อติดขัด — บานพับหรือข้อต่อเลื่อนที่เผื่อช่องว่างน้อยเกินไปจะฝืดหรือเชื่อมติดกันจนขยับไม่ได้
พิมพ์เป็นชุดประกอบสำเร็จในครั้งเดียว (Print-in-Place)
เทคโนโลยีการพิมพ์แบบ SLS (Selective Laser Sintering) เปิดโอกาสให้วิศวกรสามารถพิมพ์ชิ้นส่วนที่ประกอบกันและเคลื่อนไหวได้สำเร็จในรอบเดียว (Print-in-Place) โดยไม่ต้องนำมาประกอบภายหลัง กลไกเหล่านี้ทำงานได้ราบรื่นขึ้นอยู่กับการกำหนดระยะ Clearance ที่แม่นยำ การเข้าใจพฤติกรรมของวัสดุและระยะเผื่อจึงเป็นทักษะสำคัญในการออกแบบเพื่อการผลิตแบบเพิ่มเนื้อวัสดุ (DfAM)
Clearance คือช่องว่างชดเชยพฤติกรรมจริงของวัสดุ
Clearance คือระยะห่างที่ออกแบบเผื่อไว้ระหว่างผิวสัมผัสของสองชิ้นส่วน ค่าที่เหมาะสมขึ้นอยู่กับหลายปัจจัย:
การหดตัวของวัสดุ: พลาสติกจะหดตัวเมื่อผ่านการแข็งตัว (SLA) หรือเมื่อเย็นตัวลงจากความร้อน (SLS)
ความแม่นยำของเครื่องพิมพ์: เทคโนโลยีและขนาดลำแสงเลเซอร์มีผลต่อขนาดจริงของชิ้นงาน
ทิศทางการพิมพ์: รูที่วางในแนวแกน Z มักมีขนาดและรูปทรงต่างจากรูที่วางในระนาบ XY เล็กน้อย
ขนาดชิ้นงาน: ชิ้นงานขนาดใหญ่จะมีการสะสมความคลาดเคลื่อน (Tolerance Stack-up) มากกว่าชิ้นงานขนาดเล็ก
หลักปฏิบัติที่ดีคือการเริ่มต้นจากค่าแนะนำมาตรฐาน แล้วพิมพ์ชิ้นส่วนทดสอบขนาดเล็กเพื่อยืนยันระยะก่อนเริ่มผลิตชิ้นงานจริง
ค่า Clearance แนะนำตามชนิดการประกอบ
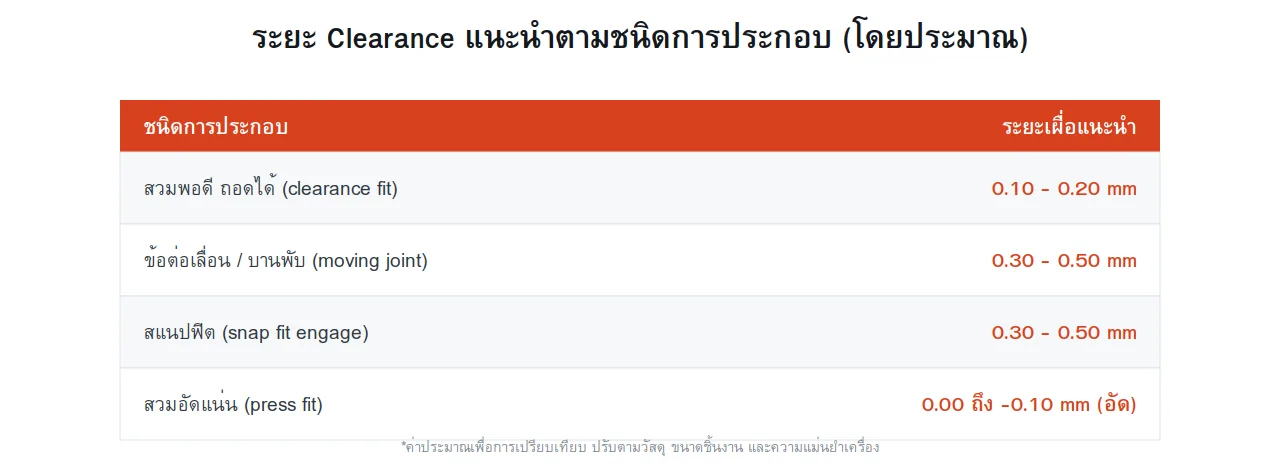
ตารางระยะ Clearance แนะนำตามลักษณะการประกอบโดยประมาณสำหรับงานพิมพ์ 3 มิติ
ชนิดการประกอบ | ระยะเผื่อแนะนำ (โดยประมาณ) |
|---|---|
สวมพอดี ถอดได้ (Clearance Fit) | 0.10 – 0.20 mm |
ข้อต่อเลื่อน / บานพับ (Moving Joint) | 0.30 – 0.50 mm |
สแนปฟิต (Snap Fit) | 0.30 – 0.50 mm (ระยะ Engage) |
สวมอัดแน่น (Press Fit) | 0.00 ถึง -0.10 mm (เผื่อขนาดแกนให้ใหญ่กว่ารู) |
ค่าข้างต้นเป็นแนวทางเริ่มต้น โดยทั่วไปกระบวนการ SLS มักต้องเผื่อระยะมากกว่า SLA เล็กน้อยเนื่องจากมีผิวสัมผัสแบบผงโพลิเมอร์ ควรพิมพ์ชิ้นทดสอบยืนยันเสมอเมื่อต้องการความแม่นยำสูง
ตัวอย่างการเผื่อ Clearance กับงานจริง
การประยุกต์ใช้ระยะ Clearance ในกระบวนการทำงานจริง:
ฝาสวมกล่องอุปกรณ์: เผื่อรอบด้าน 0.15 mm ช่วยให้เปิดปิดได้สะดวก ไม่หลวมหลุดง่าย
บานพับพิมพ์ในตัว (SLS Print-in-Place): เผื่อช่องว่างรอบแกนหมุน 0.40 mm เพื่อให้ขยับได้ทันทีหลังเป่าผงออก
เดือยสวมรูล็อค: พิมพ์ชิ้นทดสอบแบบหลายรูที่มีระยะเผื่อต่างกันเพื่อเลือกระยะที่ฟิตพอดีก่อนผลิตจริง
“พอพิมพ์ชิ้นทดสอบเทียบหลายค่าก่อน เราก็เจอระยะที่พอดีเป๊ะ ไม่ต้องมานั่งขัดแต่งทีละชิ้น”
— ตัวอย่างความคิดเห็นจากทีมออกแบบผลิตภัณฑ์
อยากให้ประกอบพอดี ปรึกษาเราเรื่องระยะเผื่อได้
บริการพิมพ์ 3 มิติ 3DQuickPart โดย AppliCAD พร้อมให้คำแนะนำเรื่องการกำหนดค่า Clearance ที่เหมาะกับวัสดุ (ทั้ง SLA Resin จาก Formlabs Form 4L และ SLS Nylon จาก Formlabs Fuse 1+) รวมถึงลักษณะการประกอบของคุณ สามารถอัปโหลดไฟล์ STL เพื่อประเมินราคาและตรวจสอบระยะเบื้องต้นได้ทันที
ประเมินราคาและส่งไฟล์ทดสอบการพิมพ์กับ 3DQuickPart คลิกที่นี่
ติดต่อทีมผู้เชี่ยวชาญ AppliCAD ได้ที่เบอร์โทร 095-365-6871 หรือสำนักงานใหญ่ 0 2744 9045 พร้อมเปิดรับเข้าชมงานจริงที่ศูนย์นวัตกรรม AppliCAD Innovation Center (AIC)
เผื่อให้พอดี แล้วงานประกอบจะลงตัว
Clearance ที่เหมาะสมไม่ใช่ค่าคงที่ตายตัว แต่ต้องปรับให้เข้ากับชนิดการประกอบ วัสดุ และเทคโนโลยีการผลิต การเริ่มต้นจากค่ามาตรฐานแล้วพิมพ์ทดสอบจะช่วยให้ชิ้นส่วนของคุณประกอบเข้ากันได้อย่างสมบูรณ์ ลดเวลาและต้นทุนในการแก้ไขงานได้อย่างมีประสิทธิภาพ