คู่มือออกแบบชิ้นงานสำหรับ 3D Printing (DFAM Guidelines)
การผลิตชิ้นงานด้วย 3D Printing ไม่ได้จบเพียงแค่การขึ้นรูปไฟล์ 3D CAD แล้วส่งเข้าเครื่องพิมพ์ แต่การออกแบบให้สอดคล้องกับเทคโนโลยีและคุณสมบัติของวัสดุ (Design for Additive Manufacturing: DFAM) คือหัวใจสำคัญที่มีผลโดยตรงต่อความแม่นยำ ความแข็งแรง ผิวสัมผัส และต้นทุนการผลิต
ที่ 3DQuickPart เราให้บริการพิมพ์ชิ้นงาน 3 มิติระดับอุตสาหกรรมด้วยเครื่อง Formlabs Form 4L (SLA) และ Fuse 1+ 30W (SLS) คู่มือฉบับนี้จะสรุปกฎเหล็กและแนวทาง DFAM สำคัญ เพื่อช่วยให้วิศวกรและนักออกแบบเตรียมโมเดลได้อย่างถูกต้อง ลดโอกาสงานเสีย และได้ชิ้นงานที่นำไปใช้งานได้จริง
DFAM คืออะไร และทำไมถึงสำคัญ?
DFAM (Design for Additive Manufacturing) คือระเบียบวิธีคิดในการออกแบบชิ้นส่วนให้สอดรับกับข้อจำกัดและดึงศักยภาพสูงสุดของกระบวนการพิมพ์ 3 มิติมาใช้ แทนที่จะคิดเพียงรูปร่างภายนอกแบบงานแมชชีนนิ่งหรือฉีดพลาสติกทั่วไป นักออกแบบต้องคำนึงถึงปัจจัยเฉพาะ เช่น ทิศทางการพิมพ์ (Orientation), การรองรับแรงโน้มถ่วง, การค้างของเรซินเหลวหรือผงไนลอน และระยะเผื่อการหดตัวทางความร้อน
การวางแผน DFAM ที่รอบคอบตั้งแต่ขั้นตอน CAD จะช่วยลดความจำเป็นในการสร้างโครงสร้างค้ำยัน (Support Structure) ป้องกันปัญหาชิ้นงานบิดงอ และประหยัดเวลาในการเก็บผิวขั้นตอนสุดท้าย (Post-processing) ได้อย่างมหาศาล
เลือกเทคโนโลยีให้เหมาะกับโจทย์: SLA vs SLS
ก่อนลงมือออกแบบ สิ่งแรกที่ต้องพิจารณาคือการเลือกกระบวนการพิมพ์ที่ตอบสนองฟังก์ชันของชิ้นงานได้อย่างแม่นยำ
หัวข้อ | SLA (Stereolithography) | SLS (Selective Laser Sintering) |
|---|---|---|
จุดเด่นหลัก | รายละเอียดคมชัดสูง ผิวเรียบเนียนระดับโมเดลแม่พิมพ์ | แข็งแรงเชิงวิศวกรรม รับแรงกระแทก ทนความร้อนสูง |
โครงสร้างค้ำยัน | จำเป็นต้องใช้ Support Structures | ไม่ต้องมี Support (ผงไนลอนทำหน้าที่พยุงชิ้นงาน) |
ความหนาผนังขั้นต่ำ | บางได้ถึง 0.2 mm | แนะนำ 0.6 – 0.8 mm ขึ้นไป |
การประกอบชิ้นส่วน | ผิวเรียบ เหมาะกับชิ้นส่วนประกบแนบสนิท | เหมาะกับ Moving Mechanism และ Print-in-Place |
การกลวงชิ้นงาน | ต้องเจาะ Drain Hole เพื่อระบายเรซินเหลว | ต้องมี Powder Escape Hole เพื่อนำผงไนลอนออก |
การประยุกต์ใช้งาน | Visual Prototype, Housing, Jig ละเอียด, Master Mold | End-use Parts, Functional Prototype, สลักข้อต่อ, Snap-fit |
8 กฎเหล็กในการออกแบบชิ้นงาน 3D Printing
1. กำหนดความหนาผนังให้เหมาะสม (Wall Thickness)
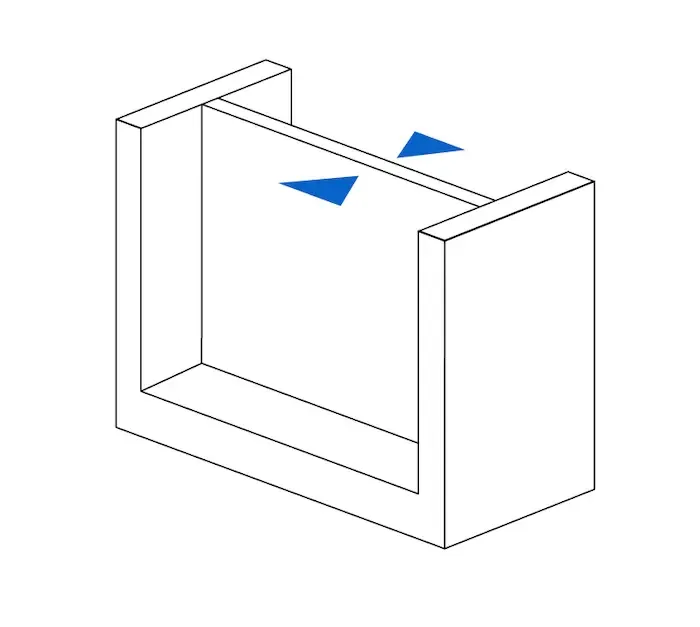
ความหนาของผนังเป็นตัวแปรชี้ขาดทั้งความแข็งแรงเชิงกลและความสำเร็จในการพิมพ์ หากผนังบางเกินไป ชิ้นงานอาจแตกร้าวขณะแกะ Support หรือเสียรูประหว่างล้างทำความสะอาด
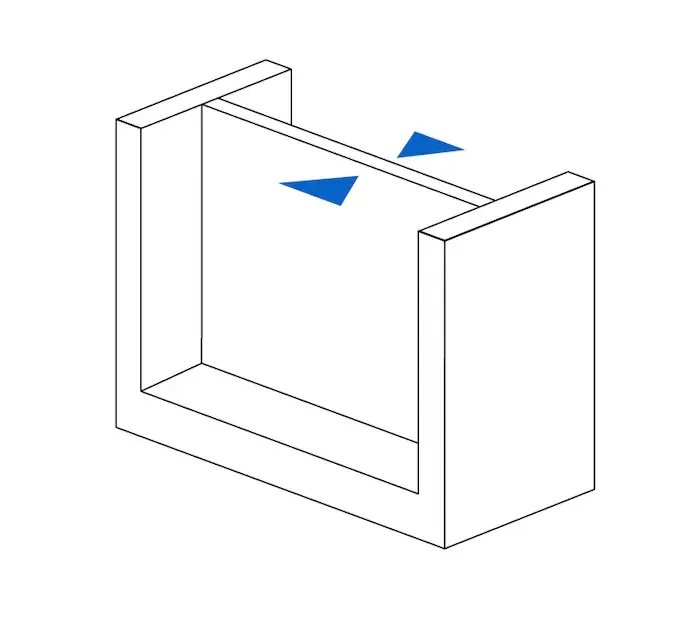
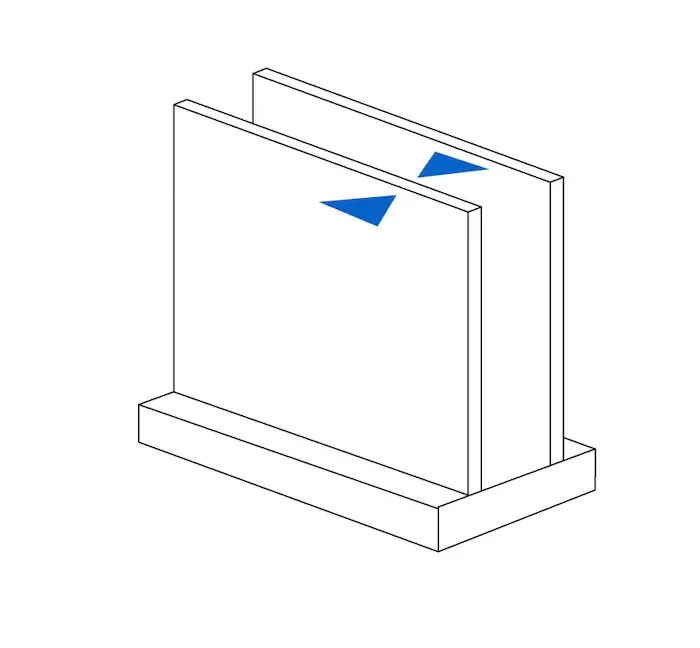
ซ้าย: ผนังแบบมีจุดยึดรองรับ (Supported Wall) ขวา: ผนังแบบปลายเปิดอิสระ (Unsupported Wall)
สำหรับเทคโนโลยี SLA (Formlabs Form 4L) สเปกขั้นต่ำสุดของผนังอยู่ที่ 0.2 mm ทั้งแบบ Supported และ Unsupported แต่ในเชิงปฏิบัติเพื่อความแข็งแรงและการหยิบจับ ควรออกแบบผนังหนาอย่างน้อย 0.8 ถึง 1.5 mm
สำหรับเทคโนโลยี SLS (Fuse 1+ วัสดุ Nylon 12) ผนังแนวตั้งควรหนาอย่างน้อย 0.6 mm และผนังแนวนอนหนาอย่างน้อย 0.3 mm สำหรับชิ้นงานโครงสร้างที่ต้องรับแรงจริง แนะนำความหนาตั้งแต่ 1.0 ถึง 2.0 mm เพื่อป้องกันการบิดงอจากความร้อนสะสม
2. ควบคุมระยะยื่นและมุมลาดเอียง (Overhangs & Angles)
ในระบบ SLA พื้นผิวชิ้นงานที่เอียงลาดต่ำกว่าระนาบที่กำหนดจำเป็นต้องมี Support มารองรับ มิฉะนั้นเนื้อเรซินจะหย่อนคล้อยขณะฉายแสง
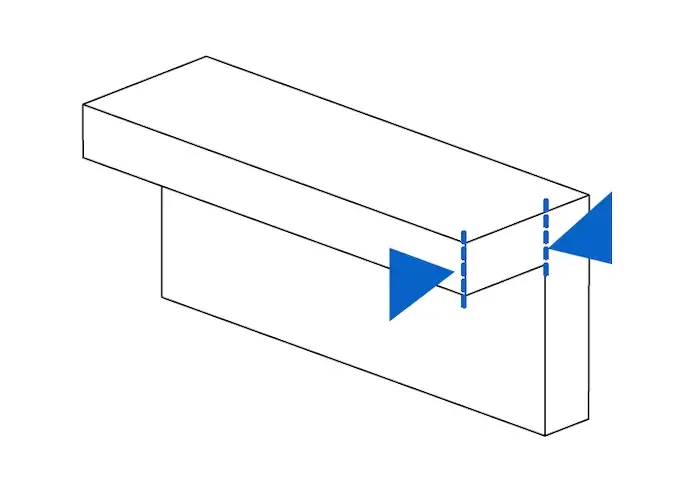
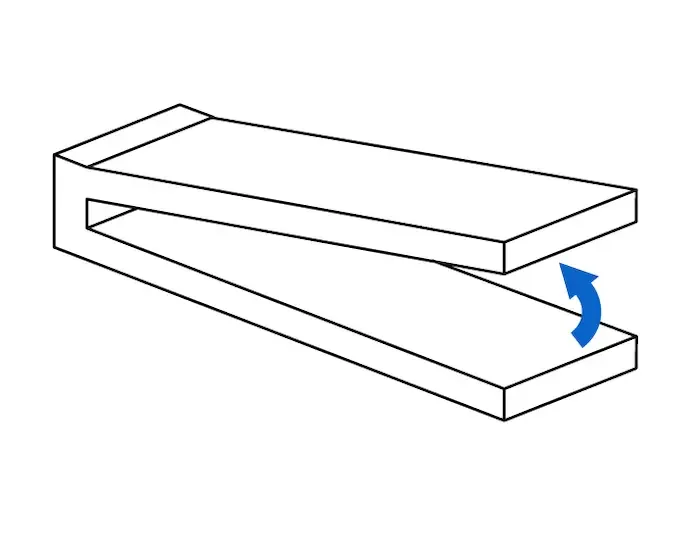
ซ้าย: ระยะยื่นระนาบแนวนอน (Overhang Distance) ขวา: มุมลาดเอียงวัดจากระนาบแนวนอน (Overhang Angle)
สำหรับ Form 4 ระยะยื่นแนวนอนที่ไม่ใช้ Support (Unsupported Overhang) ทำได้สูงสุด 5.0 mm และมุมลาดเอียงขั้นต่ำโดยไม่ต้องมี Support อยู่ที่ 10° จากแนวราบ อย่างไรก็ตาม แนะนำให้ออกแบบมุมลาดเอียงตั้งแต่ 45° ขึ้นไป หรือใส่ Chamfer และ Fillet เพื่อให้เนื้อชิ้นงานเชื่อมต่อกันอย่างมั่นคง
ในระบบ SLS ปัญหามุม Overhang แทบไม่ส่งผลกระทบโดยตรง เนื่องจากผงไนลอนที่ยังไม่ถูกหลอมละลายจะทำหน้าที่รองรับเลเยอร์ถัดไปโดยอัตโนมัติ ทำให้พิมพ์รูปทรงที่ซับซ้อนได้อย่างอิสระ
3. กำหนดขนาดรูเจาะและช่องภายใน (Holes & Channels)
รูเจาะที่มีขนาดเล็กเกินไปมักเกิดปัญหาตันจากแรงตึงผิวของเรซินเหลว หรือเศษผงไนลอนอัดแน่นจนเป่าไม่ออก
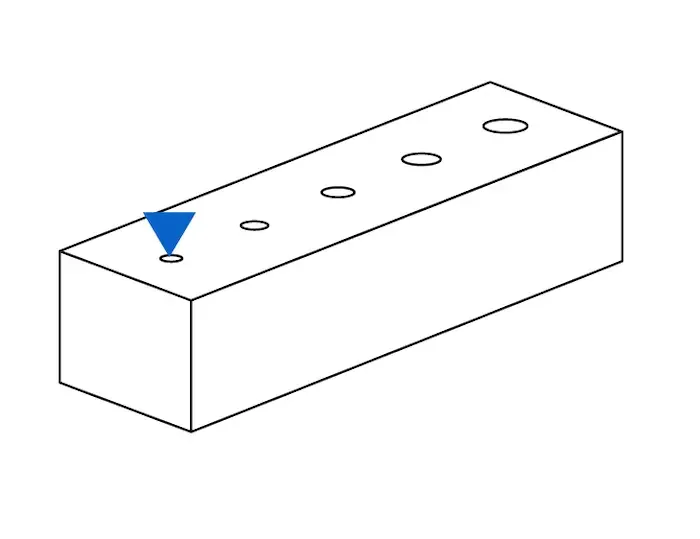
สำหรับ SLA Form 4 ขนาดเส้นผ่านศูนย์กลางรูเจาะขั้นต่ำทั้งแกน X, Y และ Z คือ 0.5 mm เพื่อป้องกันเรซินแข็งตัวปิดรู
สำหรับ SLS Fuse 1+ รูเจาะและช่องทางเดินอากาศภายในควรมีเส้นผ่านศูนย์กลางอย่างน้อย 1.0 mm เพื่อให้สามารถใช้ปืนลมเป่าผงไนลอนที่ค้างอยู่ออกได้หมดจด
หากต้องการออกแบบรูสำหรับใส่น็อต สกรู หรือ Dowel Pin ควรเผื่อระยะ Clearance เพิ่มจากขนาดจริง 0.2 ถึง 0.4 mm เช่น รูน็อต M5 ควรเจาะขนาด 5.2 ถึง 5.4 mm
4. เผื่อระยะห่างสำหรับชิ้นส่วนประกบ (Clearance & Tolerances)
สำหรับชิ้นงานที่ต้องนำมาประกอบกัน หรือกลไกแบบ Print-in-Place (พิมพ์ประกอบพร้อมขยับได้ทันที) ต้องมีระยะห่างที่แม่นยำเพื่อป้องกันชิ้นงานหลอมติดกัน
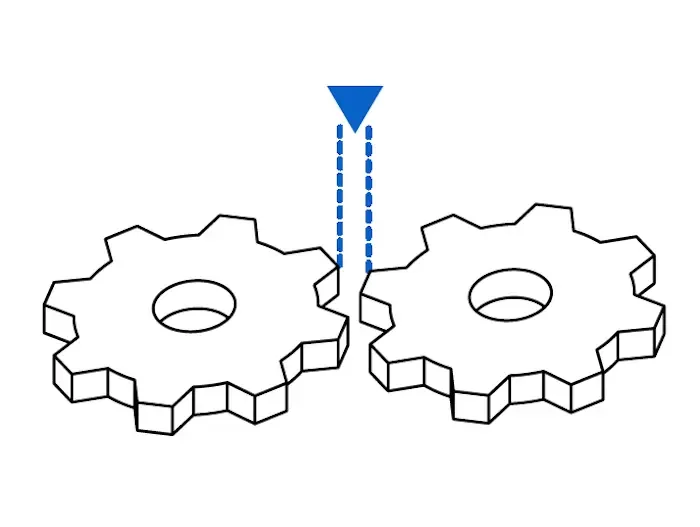
สำหรับ SLA งานประกอบชิ้นส่วนควรมีระยะ Clearance ระหว่างผิวสัมผัสอย่างน้อย 0.4 mm เพื่อให้ขยับได้ราบรื่นและไม่เกิดการติดขัด
สำหรับ SLS กลไกข้อต่อหรือฟันเกียร์ในตัว ควรเผื่อระยะ 0.3 mm สำหรับพื้นที่ผิวขนาดเล็ก (< 20 ตารางมิลลิเมตร) และ 0.6 mm ขึ้นไปสำหรับพื้นที่ขนาดใหญ่ เพื่อเปิดช่องให้ผงไนลอนไหลออกได้อย่างอิสระ
5. เจาะรูระบายของเหลวและผงวัสดุ (Drain Holes & Powder Escape)
การคว้านกลวง (Hollowing) ช่วยลดปริมาณเนื้อวัสดุ น้ำหนัก และลดต้นทุนการผลิตได้อย่างมีนัยสำคัญ แต่หากไม่มีรูระบายจะสร้างความเสียหายร้ายแรงต่อชิ้นงาน
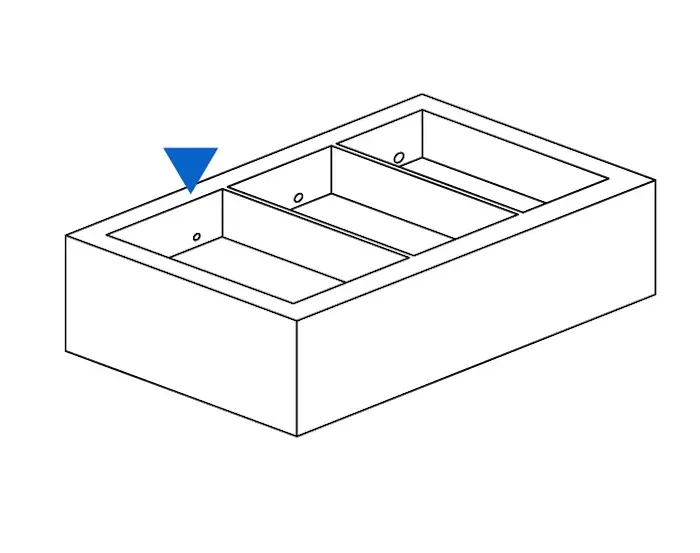
ในงาน SLA โพรงปิดจะทำหน้าที่คล้ายถ้วยดูดสุญญากาศ (Suction Cup) ซึ่งอาจทำให้ผนังชิ้นงานฉีกขาดขณะพิมพ์ ต้องเจาะรู Drain Hole ขนาดอย่างน้อย 0.75 mm (แนะนำ 2.0 – 3.0 mm) อย่างน้อย 2 จุดที่ปลายคนละด้าน เพื่อให้อากาศถ่ายเทและเรซินไหลออกได้สะดวก
ในงาน SLS โพรงกลวงที่ปิดสนิทจะกักผงไนลอนดิบไว้ข้างใน ต้องออกแบบ Powder Escape Hole เส้นผ่านศูนย์กลางไม่น้อยกว่า 3.5 mm อย่างน้อย 2 รู เพื่อให้สามารถนำผงแป้งกลับมาหมุนเวียนใช้งานและลดน้ำหนักชิ้นงานจริง
6. ขนาดตัวอักษรและรายละเอียดขนาดเล็ก (Embossed & Engraved Details)
ลวดลาย เส้นลาย หรือตัวอักษรบนผิวชิ้นงานต้องสอดคล้องกับขนาดลำแสงเลเซอร์และความละเอียดในการฉายแสง
ลักษณะดีเทล | SLA (Formlabs Form 4) | SLS (Fuse 1+ Nylon 12) |
|---|---|---|
ตัวนูน (Embossed) | สูง ≥ 0.10 mm, หนา ≥ 0.10 mm | สูง ≥ 0.15 mm, หนา ≥ 0.35 mm |
ตัวจม (Engraved) | ลึก ≥ 0.15 mm, กว้าง ≥ 0.15 mm | ลึก ≥ 0.10 mm, กว้าง ≥ 0.30 mm |
ขนาดฟอนต์ขั้นต่ำ | ความสูงตัวอักษร ≥ 1.5 mm | ความสูงตัวอักษร ≥ 3.0 mm (Sans-serif) |
7. คำนึงถึงขั้นตอนการล้างและเก็บผิว (Post-Processing)
การออกแบบที่ดีต้องเอื้อต่อการทำความสะอาดหลังพิมพ์เสร็จ สำหรับชิ้นงาน SLA ควรกำหนดทิศทางให้จุดสัมผัสของ Support อยู่ในตำแหน่งผิวที่ไม่เน้นความสวยงาม เช่น ด้านล่างหรือด้านใน เพื่อลดรอยตำหนิจากการขัดผิว ส่วนชิ้นงาน SLS ควรตรวจสอบให้มั่นใจว่าแนวโพรงลึกสามารถเข้าถึงได้ด้วยปืนลมหรือตู้พ่นทราย (Media Blaster)
8. กำหนดทิศทางการจัดวางชิ้นงาน (Part Orientation)
ทิศทางการวางโมเดลบนแท่นพิมพ์มีผลต่อความแข็งแรงตามแนวแกน Z รอยเลเยอร์ และเวลาในการพิมพ์ การเอียงชิ้นงาน 15° ถึง 45° แทนการวางแนวระนาบราบตรง จะช่วยลดแรงดึง Peel Force ในงาน SLA และลดรอยขั้นบันได (Stair-stepping) ทำให้พื้นผิวโค้งมนดูเนียนตาขึ้นอย่างชัดเจน
Checklist ตรวจสอบไฟล์ CAD ก่อนส่งพิมพ์ 3D Printing
ความสมบูรณ์ของโครงสร้าง: ไฟล์โมเดลเป็น Solid ชนิด Watertight (Non-manifold) ไม่มีผิวเปิดหรือรูรั่ว
ความหนาผนัง: ทุกจุดมีความหนาไม่ต่ำกว่าเกณฑ์ความปลอดภัยของกระบวนการที่เลือก
ช่องระบาย: ชิ้นงานที่กลวงมีรู Drain Hole หรือ Powder Escape Hole ครบทั้ง 2 ด้าน
ระยะประกบ: เผื่อค่า Clearance ระหว่างชิ้นส่วนขยับได้อย่างเหมาะสม
ผิวสำคัญ: กำหนดทิศทางการวางโมเดลเพื่อหลีกเลี่ยงการติด Support บนพื้นผิวฟังก์ชัน
ประเมินความพร้อมและสั่งพิมพ์ผ่านระบบออนไลน์ได้ทันที
ไม่ต้องกังวลเรื่องการคำนวณค่าเผื่อเพียงลำพัง คุณสามารถอัปโหลดไฟล์ STL หรือ STEP เข้าสู่ระบบประเมินราคาอัตโนมัติได้ที่ 3DQuickPart Instant Quotation เพื่อเช็กขนาดชิ้นงาน เลือกวัสดุเรซิน SLA หรือผงไนลอน SLS พร้อมรับคำแนะนำเชิงเทคนิคจากทีมวิศวกรผู้เชี่ยวชาญได้ตลอด 24 ชั่วโมง