ออกแบบชิ้นงานให้กลวง (Hollowing) เพื่อลดต้นทุนงานพิมพ์ 3D
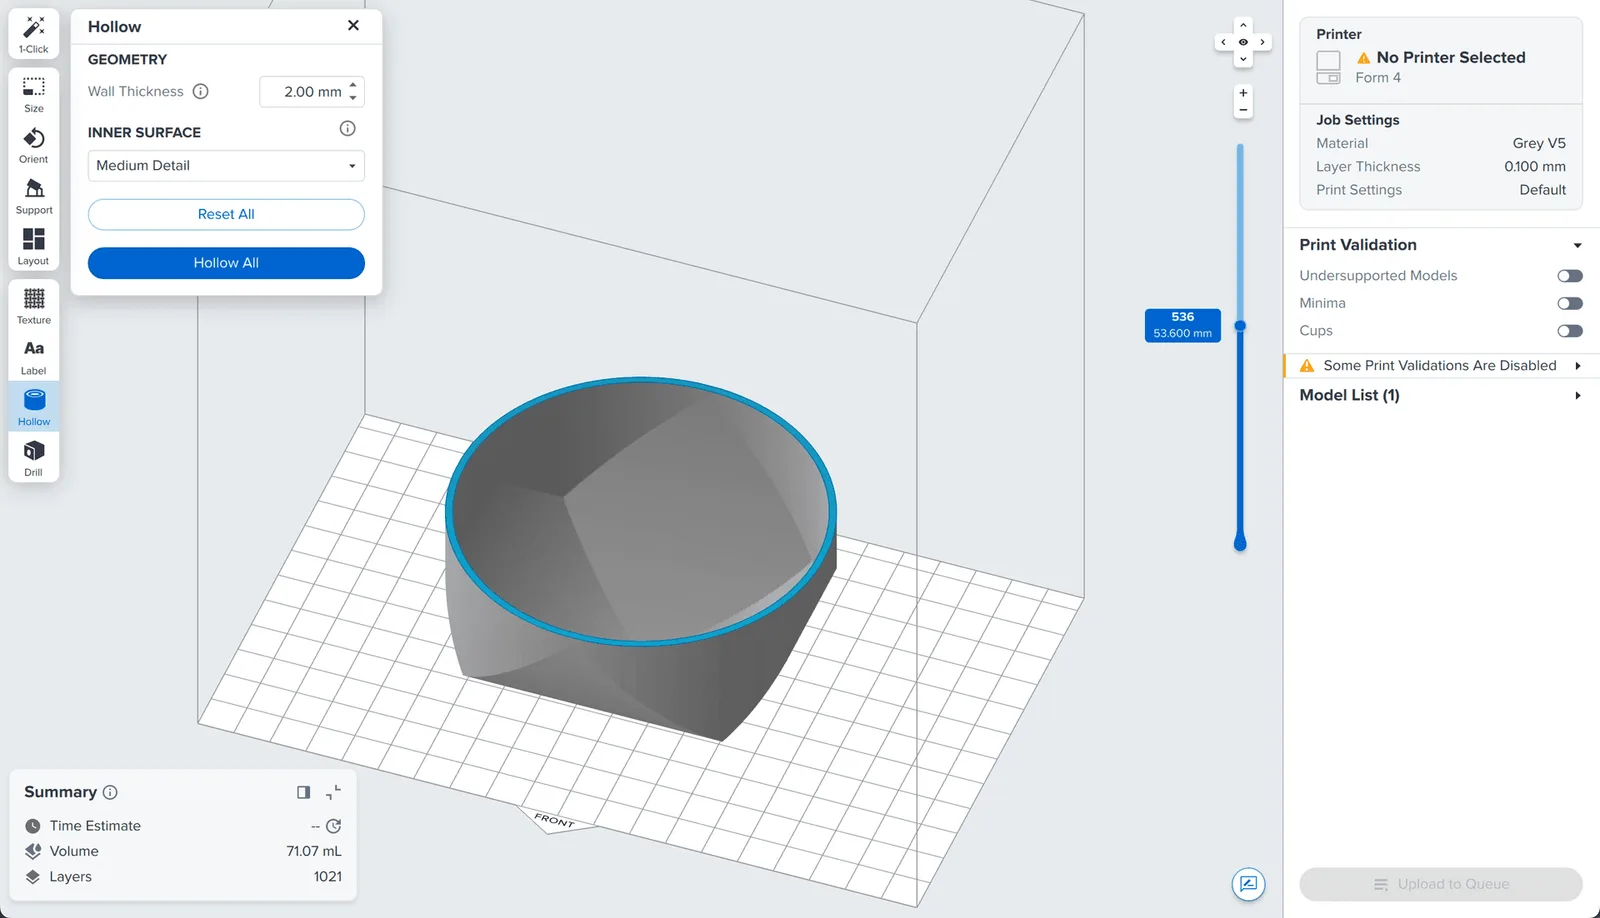
การทำชิ้นงานให้กลวง (Hollowing) โดยเปลี่ยนเนื้อในให้เป็นเปลือกผนังแทนการพิมพ์ตันทั้งก้อน เป็นหนึ่งในเทคนิคการออกแบบเพื่อการผลิตด้วยการพิมพ์ 3 มิติ (DfAM) ที่มีประสิทธิภาพสูงสุด ช่วยประหยัดปริมาณเนื้อวัสดุและลดเวลาทำงานของเครื่องพิมพ์ลงได้อย่างชัดเจนโดยสูญเสียความแข็งแรงเพียงเล็กน้อย อย่างไรก็ตาม การทำโมเดลกลวงจำเป็นต้องเข้าใจหลักวิศวกรรมเรื่องความหนาผนังและการวางรูระบาย (Drain Holes) อย่างถูกต้อง มิฉะนั้นอาจก่อให้เกิดปัญหาชิ้นงานบวม แตก หรือมีสารเคมีตกค้างอยู่ภายในได้
ข้างในตันทั้งก้อน ทั้งที่ไม่จำเป็น
ต้นทุนหลักของการพิมพ์ 3 มิติผูกอยู่กับปริมาณวัสดุที่ใช้และระยะเวลาในการพิมพ์เป็นสำคัญ ชิ้นงานที่สั่งพิมพ์แบบตันทั้งชิ้น (Solid) จึงมีค่าใช้จ่ายสูงและใช้เวลาในกระบวนการผลิตยาวนานเกินความจำเป็น เนื่องจากชิ้นงานเพื่อการจัดแสดง หุ่นจำลอง หรือเคสอุปกรณ์ส่วนใหญ่ ต้องการเพียงโครงสร้างเปลือกนอกที่แข็งแรงพอต่อการรับแรงจับถือ ไม่ได้ต้องการมวลตันด้านใน การเปลี่ยนโครงสร้างภายในให้กลวงจึงเป็นทางออกที่ช่วยลดต้นทุนได้อย่างเห็นผล
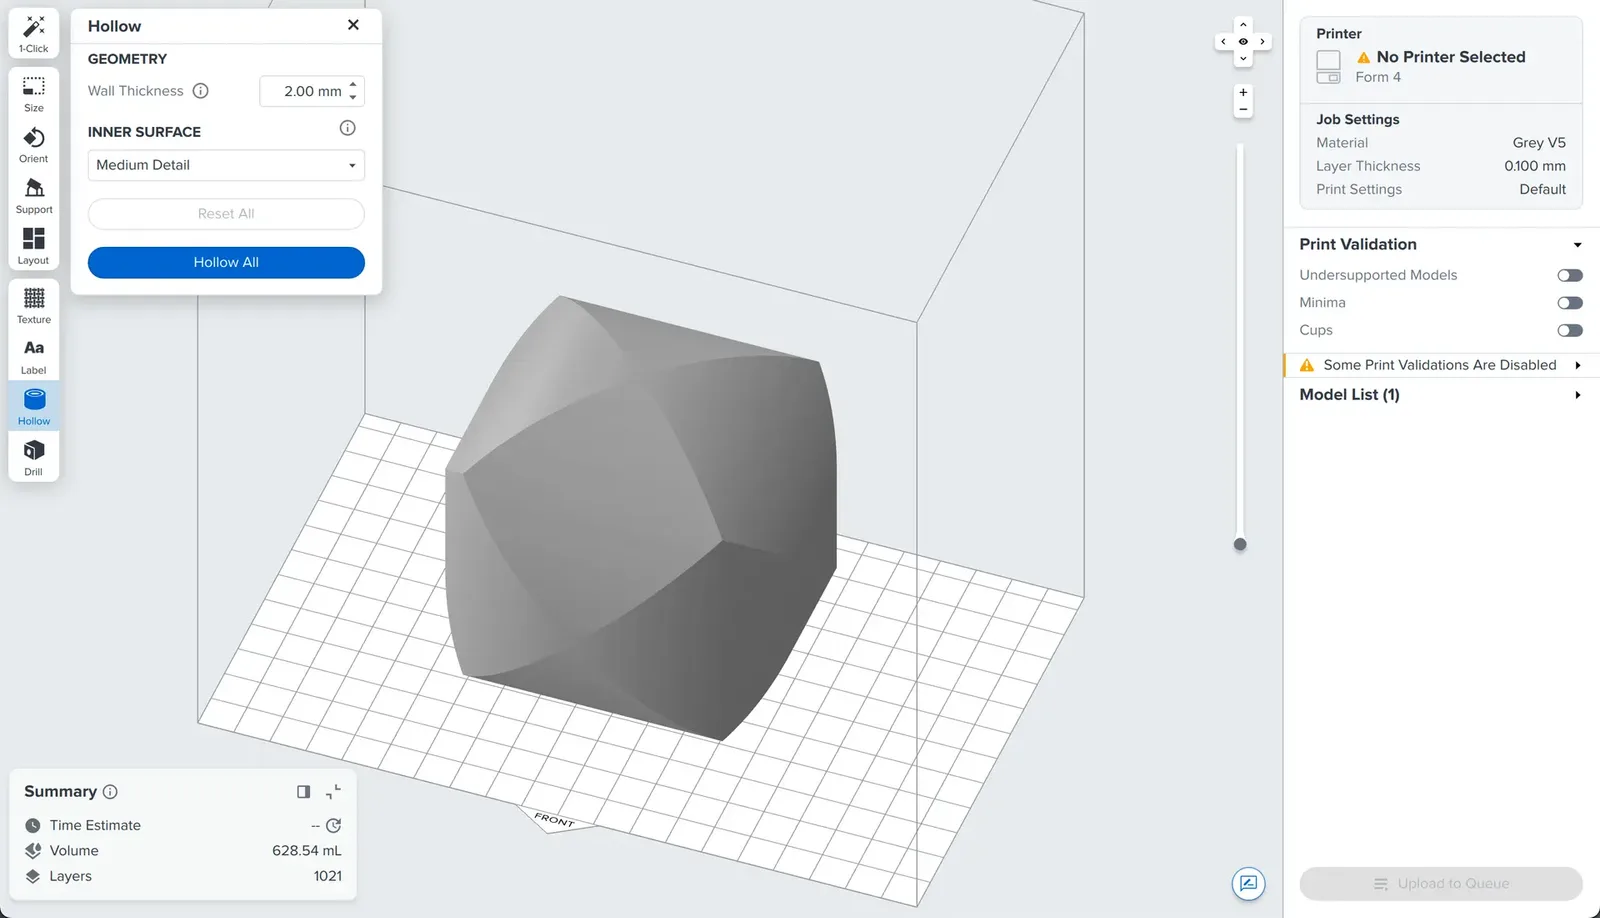

ภาพตัดขวางเปรียบเทียบชิ้นงานตันกับชิ้นงานกลวงที่กำหนดความหนาเปลือกผนัง
กลวงผิดวิธี เจอปัญหาใหม่แทน
แม้การทำโมเดลกลวงจะฟังดูเรียบง่าย แต่หากขาดความเข้าใจในกระบวนการพิมพ์แต่ละระบบ ก็มักนำไปสู่ความเสียหายของชิ้นงานได้เช่นกัน:
เรซินขังภายใน (Cupping Effect): สำหรับงาน SLA หากทำโพรงกลวงโดยไม่มีรูระบาย เรซินเหลวจะถูกกักขังไว้ภายใน เกิดแรงดูดสุญญากาศขณะพิมพ์จนชิ้นงานบวม เสียรูป หรือปริแตกหลังอบ
ผนังเปลือกบางเกินไป: ผนังชิ้นงานที่บางจนเกินเกณฑ์จะรับแรงบิดหรือแรงกดไม่ได้ ทำให้ชิ้นงานยุบตัว บิดเบี้ยว หรือเปราะหักง่าย
ผงไนลอนค้างในระบบ SLS: หากโพรงด้านในปิดสนิท ผงไนลอนดิบที่ไม่ถูกหลอมจะติดค้างอยู่ถาวร ทำให้ไม่สามารถเป่าทำความสะอาดได้และเพิ่มน้ำหนักชิ้นงานโดยเปล่าประโยชน์
รูระบายอยู่ผิดตำแหน่ง: การเจาะรูเพียงรูเดียว หรือวางรูไว้ในตำแหน่งที่ไม่ใช่จุดต่ำสุดตามแนวระนาบการพิมพ์ จะทำให้ของเหลวหรือผงวัสดุระบายออกได้ไม่หมด
ลดต้นทุนต่อชิ้นคือหัวใจของการผลิตด้วยงานพิมพ์ 3D
ในยุคที่เทคโนโลยีการพิมพ์ 3 มิติถูกนำมาใช้ในสายการผลิตจริง (Additive Manufacturing Production) มากขึ้นเรื่อย ๆ การบริหารต้นทุนต่อชิ้น (Cost per Part) จึงเป็นปัจจัยชี้ขาดความคุ้มค่า การทำโมเดลให้กลวงเป็นวิธีพื้นฐานที่สามารถตัดทอนค่าวารสารเรซินหรือผงไนลอน พร้อมทั้งลดชั่วโมงการทำงานของหัวเลเซอร์ได้ทันที โดยเฉพาะชิ้นงานที่มีขนาดปานกลางไปจนถึงขนาดใหญ่
4 กฎเหล็กในการออกแบบชิ้นงานกลวงให้ถูกวิธี
เพื่อให้ได้ชิ้นงานที่เบา ประหยัด และแข็งแรงตรงตามฟังก์ชันการใช้งาน ควรปฏิบัติตามหลักเกณฑ์ดังต่อไปนี้:
1) กำหนดความหนาเปลือก (Shell Thickness) ให้เหมาะสม — ความหนาของผนังต้องเพียงพอต่อการรับแรงและคงรูปทรง โดยทั่วไปแนะนำที่ 2–3 มม. สำหรับชิ้นงานต้นแบบทั่วไป ทั้งนี้สามารถปรับเพิ่มตามขนาดและความต้องการรับแรงทางกล
2) เจาะรูระบายอย่างน้อย 2 จุดสำหรับงาน SLA — สำหรับงานพิมพ์เรซิน จำเป็นต้องมีรูระบายอย่างน้อย 2 รู รูหนึ่งสำหรับให้น้ำยาเรซินเหลวไหลออก และอีกรูหนึ่งเพื่อให้อากาศไหลเข้าแทนที่ ป้องกันแรงดันสุญญากาศ โดยควรวางรูไว้ที่จุดต่ำสุดตามทิศทางการวางพิมพ์
3) หลีกเลี่ยงโพรงปิดสนิทในงานพิมพ์ SLS — งานพิมพ์ผงไนลอนต้องมีรูเปิดสำหรับเป่าผง (Depowdering) ที่หลงเหลืออยู่ในโพรงออกให้หมด เพื่อให้น้ำหนักเบาจริงและไม่สิ้นเปลืองผงวัสดุ
4) เสริมโครงสร้างลวดลายภายใน (Internal Ribs/Infill) เมื่อจำเป็น — หากต้องการความแข็งแรงเพิ่มเติมในชิ้นส่วนที่ต้องรับน้ำหนัก สามารถเสริมครีบหรือโครงสร้างตาข่ายภายในแทนการพิมพ์ตัน ซึ่งยังคงช่วยประหยัดวัสดุได้มากกว่าชิ้นงานตันอย่างมาก
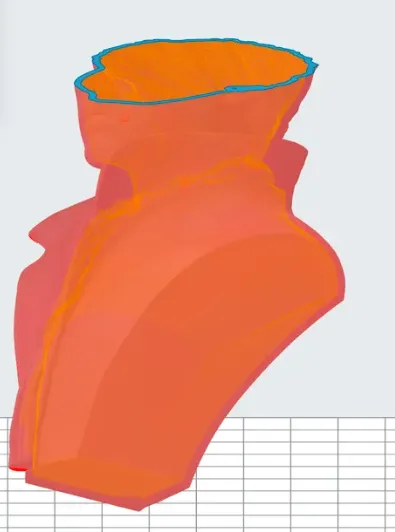
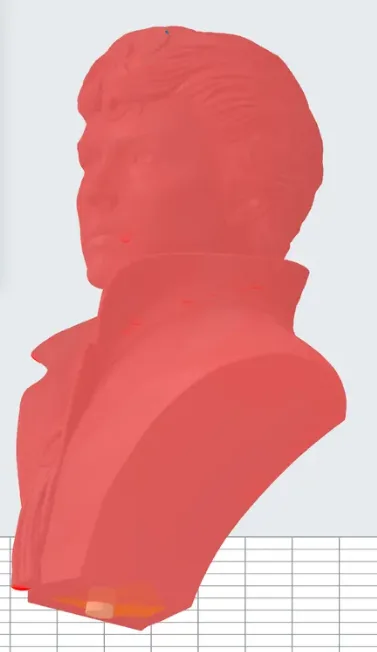
เปรียบเทียบชิ้นงานที่ไม่มีรูระบายจนเรซินขังภายใน กับชิ้นงานที่มีรูระบายของเหลวอย่างถูกต้อง
เปรียบเทียบ: ชิ้นงานพิมพ์ตัน vs ชิ้นงานออกแบบให้กลวง
หัวข้อเปรียบเทียบ | พิมพ์ตันทั้งก้อน (Solid) | ออกแบบให้กลวง (Hollow) |
|---|---|---|
ปริมาณวัสดุ | ใช้เนื้อวัสดุ 100% | ลดลงอย่างมาก เหลือเฉพาะเนื้อผนังเปลือก |
ระยะเวลาพิมพ์ | ใช้เวลานานตามปริมาตรรวม | พิมพ์ได้เร็วกว่าอย่างเห็นได้ชัด |
น้ำหนักชิ้นงาน | มีน้ำหนักมาก | น้ำหนักเบา คล่องตัว |
ความแข็งแรงเชิงกล | แข็งแรงสูงสุดตามคุณสมบัติวัสดุ | เพียงพอสำหรับงานส่วนใหญ่เมื่อผนังหนาเหมาะสม |
ตัวอย่างชิ้นงานที่เหมาะกับการออกแบบกลวง
โมเดลและหุ่นจำลองขนาดใหญ่: ช่วยประหยัดเรซินและลดน้ำหนัก ทำให้สะดวกต่อการขนย้ายและจับถือจัดแสดง
ชิ้นงานโชว์และพร็อพ (Display & Props): ไม่จำเป็นต้องรับแรงเชิงกล สามารถซ่อนรูระบายไว้ใต้ฐานเพื่อรักษาผิวภายนอกให้สวยสมบูรณ์
ชิ้นส่วนวิศวกรรมที่ต้องการความเบา: ออกแบบผนังเปลือกร่วมกับโครงถัก (Ribs) ด้านใน เพื่อให้ได้ทั้งความแข็งแรงและความเบา
“แค่เปลี่ยนจากงานตันเป็นงานกลวงพร้อมกำหนดตำแหน่งรูระบายอย่างถูกต้อง ต้นทุนวัสดุและเวลาพิมพ์ต่อชิ้นก็ลดลงอย่างเห็นได้ชัด”
ประเมินความคุ้มค่าและปรึกษาทีมงาน 3DQuickPart
บริการพิมพ์ 3 มิติออนไลน์ 3DQuickPart โดย AppliCAD พร้อมช่วยตรวจสอบไฟล์ 3D CAD ของคุณ วิเคราะห์ความเป็นไปได้ในการทำกลวง แนะนำความหนาผนัง และระบุตำแหน่งเจาะรูระบายที่เหมาะสมที่สุด ทั้งเทคโนโลยี SLA Resin บนเครื่อง Formlabs Form 4L และ SLS Nylon บนเครื่อง Formlabs Fuse 1+ เพื่อให้คุณได้ชิ้นงานคุณภาพสูงในงบประมาณที่คุ้มค่าที่สุด
สามารถอัปโหลดไฟล์ STL เพื่อประเมินราคาได้ทันทีที่ 3dquickpart.com/estimate หรือปรึกษาผู้เชี่ยวชาญจาก AppliCAD ได้ที่เบอร์โทร 095-365-6871, สำนักงานใหญ่ 0 2744 9045 หรือเยี่ยมชมศูนย์ AppliCAD Innovation Center (AIC)
สรุปแนวทางออกแบบ
การทำโมเดลให้กลวง (Hollowing) คือกลยุทธ์การลดต้นทุนที่ทำได้ทันทีและให้ผลลัพธ์คุ้มค่า เพียงกำหนดความหนาผนังให้พอเหมาะและวางตำแหน่งรูระบายให้ถูกต้อง คุณก็จะได้ชิ้นงานพิมพ์ 3 มิติที่มีน้ำหนักเบา ต้นทุนต่ำ พิมพ์เสร็จไว โดยยังคงคุณภาพและความแข็งแรงตามเป้าหมายการใช้งาน