ความหนาผนังขั้นต่ำ SLA vs SLS: ผนังบางแค่ไหนถึงยังพิมพ์ติด
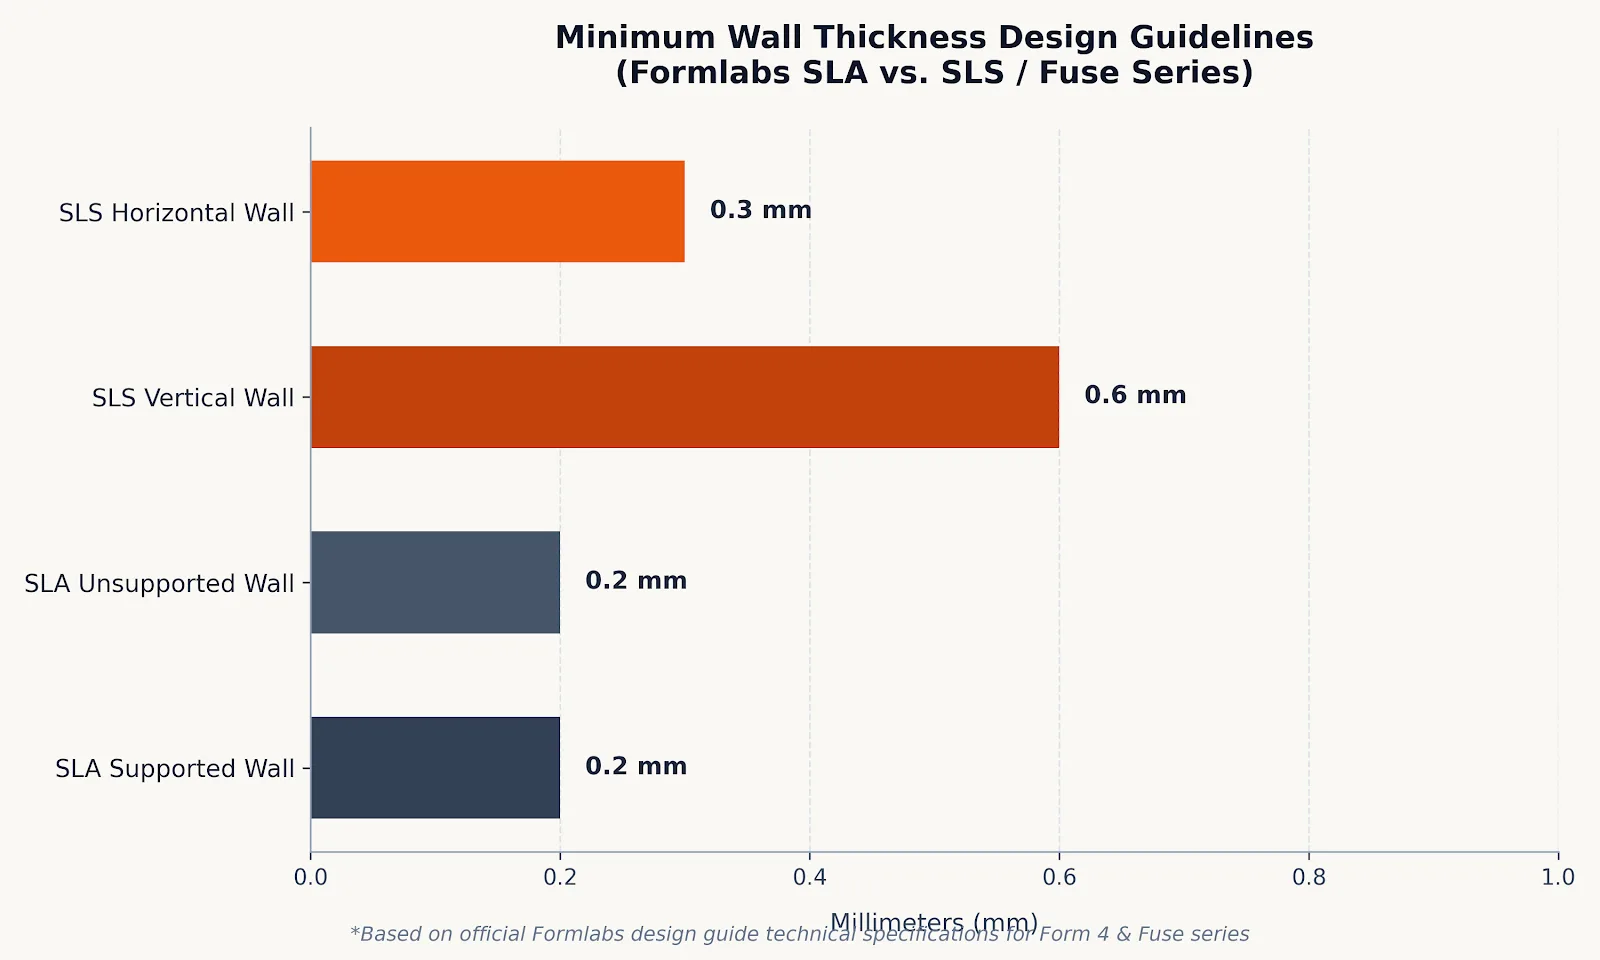
ความหนาของผนัง (Wall Thickness) เป็นหนึ่งในปัจจัยทางวิศวกรรมที่ส่งผลต่อความสำเร็จและต้นทุนของงาน 3D Printing มากที่สุด การออกแบบผนังที่บางเกินไปมักทำให้ชิ้นงานพิมพ์ไม่ติด ขาดทะลุ หรือโก่งงอหลังกระบวนการ Curing ขณะเดียวกัน ผนังที่หนาเกินความจำเป็นก็ทำให้สิ้นเปลืองวัสดุ เพิ่มน้ำหนัก และเสี่ยงต่อการสะสมความร้อนจนชิ้นงานบิดเบี้ยว การทำความเข้าใจขีดจำกัดความหนาผนังขั้นต่ำของเทคโนโลยี Stereolithography (SLA) และ Selective Laser Sintering (SLS) จึงเป็นกุญแจสำคัญในการออกแบบชิ้นงานให้แข็งแรง ใช้งานได้จริง และคุ้มค่าต้นทุนที่สุด
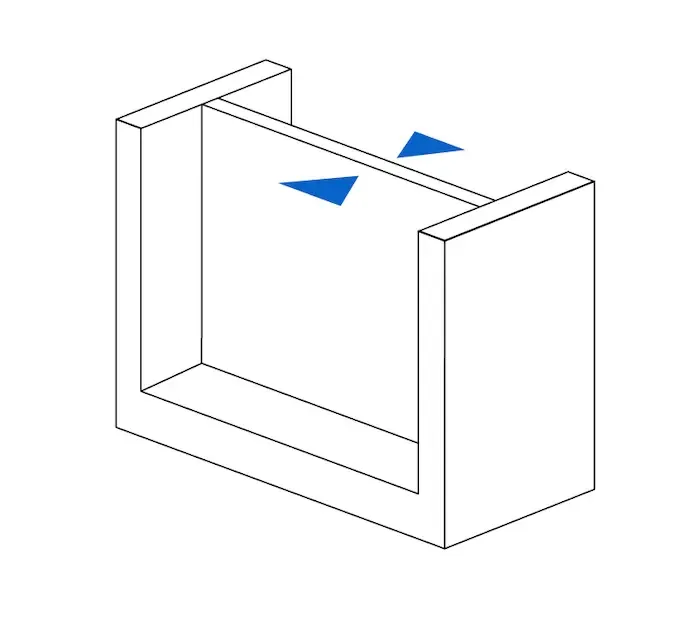
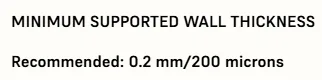
ผนังที่มีโครงสร้างรองรับทั้งสองด้าน (Supported Wall) สามารถคงรูปได้ดีกว่าผนังลอยอิสระ (Unsupported Wall) จึงพิมพ์ได้บางกว่า
ปัญหาที่พบบ่อยเมื่อออกแบบผนังบางเกินไป
เมื่อความหนาของผนังลดลงต่ำกว่าขีดความสามารถของเครื่องพิมพ์และวัสดุ ชิ้นงานมักประสบปัญหาดังต่อไปนี้:
พิมพ์ไม่ติดหรือเนื้อขาดทะลุ: ผนังบางกว่าขนาดจุดโฟกัสของเลเซอร์หรือข้อจำกัดการกระจายตัวของอนุภาคผง ทำให้เครื่องไม่สามารถสร้างชั้นเลเยอร์ที่สมบูรณ์ได้
เปราะแตกง่ายขณะแกะและทำความสะอาด: ผนังที่บางเกินไปจะไม่สามารถรับแรงกล เช่น แรงดึงตอนลอกชิ้นงานจากถาดเรซิน (Peeling Force) หรือแรงดันจากการพ่นทรายทำความสะอาดผงไนลอน (Bead Blasting)
การบิดงอและเสียรูป (Warping): ผนังบางที่มีพื้นที่กว้างจะเกิดแรงดึงตัวภายใน (Internal Stress) ระหว่างการอบแข็งรังสี UV ของ SLA หรือระหว่างการระบายความร้อนในห้องพิมพ์ของ SLS
รายละเอียดและตัวอักษรหลุดหาย: ฟีเจอร์ขนาดเล็ก เช่น เส้นนูน ตัวหนังสือ หรือสลักล็อค snap-fit จะไม่คมชัดหรือไม่ขึ้นรูป
ทำไม SLA กับ SLS จึงให้ค่าความหนาผนังต่างกัน
ความแตกต่างของหลักการขึ้นรูปและลักษณะวัสดุส่งผลโดยตรงต่อค่าความหนาผนังขั้นต่ำ:
SLA (Stereolithography): ขึ้นรูปด้วยปฏิกิริยา Photopolymerization โดยใช้ลำแสง UV หรือเลเซอร์ฉายลงบนของเหลวเรซิน จุดโฟกัสของแสงมีความละเอียดสูงมาก ทำให้ SLA พิมพ์ผนังบางที่มีโครงรองรับได้ละเอียดถึง 0.2–0.4 มม. อย่างไรก็ตาม เรซินในสถานะ Green State (ก่อนอบ UV) จะมีความอ่อนตัว ผนังลอยอิสระที่บางเกินไปจึงเสี่ยงต่อการล้มหรือเสียรูประหว่างขั้นตอนการล้างและการอบแข็ง
SLS (Selective Laser Sintering): ขึ้นรูปด้วยการยิงเลเซอร์หลอมอนุภาคผงพลาสติกเทอร์โมพลาสติก เช่น Nylon PA12 แม้จุดเลเซอร์จะมีความแม่นยำ แต่อนุภาคผงและเขตอิทธิพลความร้อน (Heat-Affected Zone) ทำให้ค่าความหนาผนังขั้นต่ำอยู่ที่ประมาณ 0.6–0.8 มม. จุดเด่นของ SLS คือมีผงพลาสติกที่ยังไม่หลอมทำหน้าที่รองรับชิ้นงานรอบทิศทาง จึงพิมพ์ชิ้นงานรูปทรงซับซ้อนและผนังลอยอิสระได้โดยไม่ต้องติดโครงสร้าง Support

แนวทางความหนาผนังขั้นต่ำสำหรับเครื่องพิมพ์ Formlabs SLA (ตระกูล Form 4) และ SLS (ตระกูล Fuse)
ตารางเปรียบเทียบค่าความหนาผนังและข้อกำหนดการออกแบบ
ตารางสรุปเกณฑ์ความหนาและฟีเจอร์สำคัญสำหรับการออกแบบชิ้นงาน SLA Resin และ SLS Nylon PA12:
รายการตรวจสอบ (Design Criteria) | SLA Resin (เช่น Formlabs Form 4L) | SLS Nylon PA12 (เช่น Formlabs Fuse 1+) |
|---|---|---|
ผนังมีที่รองรับขั้นต่ำ (Supported Wall) | 0.2 – 0.4 มม. | 0.6 มม. (แนวตั้ง) / 0.3 มม. (แนวนอน) |
ผนังลอยอิสระขั้นต่ำ (Unsupported Wall) | 0.8 – 1.0 มม. | 0.8 – 1.0 มม. |
ความหนาแนะนำสำหรับชิ้นงานใช้งานจริง | 1.5 – 2.0 มม. | 1.2 – 2.0 มม. (แนะนำ 1.5 มม.) |
ความหนาสูงสุดที่แนะนำ (Maximum Wall) | 4.0 – 5.0 มม. (เลี่ยงการหดตัว) | 6.0 – 8.0 มม. (ป้องกันความร้อนสะสม/รอยยุบ) |
รายละเอียดตัวอักษรนูน/จม (Details) | นูน ≥ 0.1 มม. / จม ≥ 0.15 มม. | กว้าง/สูง ≥ 0.5 – 1.0 มม. (ฟอนต์ ≥ 2 มม.) |
รูระบายสำหรับชิ้นงานกลวง (Hollow Escape Holes) | เส้นผ่านศูนย์กลางอย่างน้อย 3.5 มม. | อย่างน้อย 2 รู ขนาดเส้นผ่านศูนย์กลาง ≥ 5.0 มม. |
ระยะห่างชิ้นส่วนเคลื่อนไหว (Clearance) | ≥ 0.3 มม. | 0.3 – 0.5 มม. |
แนวทางการออกแบบเพื่อลดน้ำหนักโดยยังรักษาความแข็งแรง
การออกแบบตามหลัก Design for Additive Manufacturing (DfAM) ไม่จำเป็นต้องทำผนังตันทั้งหมดเพื่อให้ได้ความแข็งแรง เทคนิคต่อไปนี้ช่วยลดน้ำหนักและประหยัดวัสดุได้อย่างมีประสิทธิภาพ:
ใช้ครีบเสริมแรง (Ribs & Gussets): แทนที่จะเพิ่มความหนาของแผ่นระนาบทั้งหมด ให้คงความหนาผนังไว้ที่ 1.2–1.5 มม. แล้วใส่ครีบเสริมแรงตามแนวรับน้ำหนัก โดยความหนาของครีบควรอยู่ที่ 50–60% ของผนังหลัก เพื่อป้องกันการดึงรั้งและรอยยุบตัว
การคว้านกลวง (Hollowing) พร้อมรูระบาย: ชิ้นงานเนื้อตันขนาดใหญ่ควรออกแบบให้กลวง สำหรับ SLA ต้องใส่รูระบายเรซินอย่างน้อย 3.5 มม. เพื่อป้องกันแรงดูดสุญญากาศ (Suction Cup Effect) ขณะพิมพ์ ส่วน SLS ต้องมีรูระบายผงอย่างน้อย 2 รู ขนาดไม่ต่ำกว่า 5.0 มม. เพื่อให้ดูดและพ่นผงไนลอนส่วนเกินออกได้หมด
รัศมีขอบมุม (Fillets): หลีกเลี่ยงมุมฉากหักคมบริเวณโคนผนัง การใส่ Fillet รัศมี 0.5–1.0 มม. ช่วยกระจายความเค้นและลดโอกาสที่ผนังจะฉีกขาดได้อย่างมีนัยสำคัญ
ตรวจสอบความพร้อมของไฟล์ก่อนสั่งพิมพ์กับ 3DQuickPart
หากคุณยังไม่แน่ใจว่าไฟล์ 3D โมเดลมีจุดที่ผนังบางเกินไปหรือมีความเสี่ยงต่อการบิดงอหรือไม่ ระบบของ 3DQuickPart โดย AppliCAD พร้อมช่วยตรวจสอบความสมบูรณ์ของไฟล์เบื้องต้น และให้คำแนะนำด้านการเลือกกระบวนการพิมพ์ SLA หรือ SLS ให้เหมาะกับการใช้งาน
สามารถอัปโหลดไฟล์ STL เพื่อตรวจสอบและประเมินราคาทันทีได้ที่ 3DQuickPart Instant Quote หรือติดต่อทีมวิศวกรผู้เชี่ยวชาญ โทร 095-365-6871 หรือสำนักงานใหญ่ 0 2744 9045 พร้อมเยี่ยมชมศูนย์นวัตกรรม AppliCAD Innovation Center (AIC)