5 ข้อผิดพลาดที่ทำให้งานพิมพ์ 3 มิติเสีย และวิธีเลี่ยงก่อนส่งไฟล์
เมื่องานพิมพ์ 3 มิติออกมาไม่สมบูรณ์ หลายคนมักมองหาจุดบกพร่องที่ตัวเครื่องพิมพ์หรือการตั้งค่าวัสดุก่อนเสมอ แต่ในความเป็นจริงแล้ว ปัญหางานพิมพ์เสียส่วนใหญ่ถูกตัดสินไปตั้งแต่ขั้นตอนการออกแบบโมเดลและเตรียมไฟล์สามมิติ (DfAM) ก่อนส่งเข้าเครื่อง ข่าวดีคือข้อผิดพลาดเหล่านี้สามารถป้องกันได้เกือบ 100% หากเข้าใจจุดเสี่ยงและตรวจเช็กให้ถูกต้องตั้งแต่ต้น

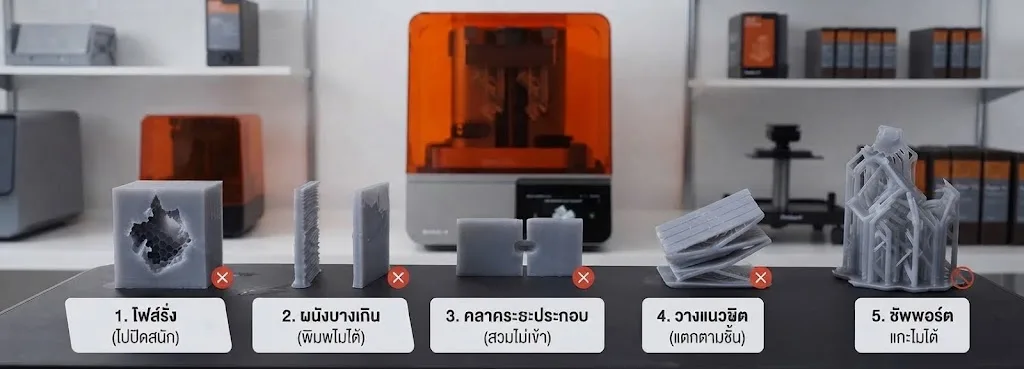
ตัวอย่างชิ้นงานจริงที่เกิดความเสียหายจาก 5 ปัญหาหลักในการเตรียมไฟล์พิมพ์ 3 มิติ
ทุกครั้งที่งานเสีย คือเวลาและต้นทุนที่หายไปแบบเงียบ ๆ
การทิ้งชิ้นงานพิมพ์ที่ล้มเหลวไม่ได้สร้างความสูญเสียแค่เม็ดพลาสติกหรือเรซินเท่านั้น แต่ยังส่งผลกระทบต่อเนื่องอีกหลายด้าน:
เวลารอคอยที่สูญเปล่า — งานพิมพ์ระดับอุตสาหกรรมบางชิ้นใช้เวลาพิมพ์ข้ามวัน การพิมพ์เสียเพียงหนึ่งครั้งทำให้กำหนดส่งมอบของโปรเจกต์ล่าช้าไปอย่างมีนัยสำคัญ
ต้นทุนเครื่องจักรและพลังงาน — ชั่วโมงการทำงานของเครื่องพิมพ์ที่สูญไปกับชิ้นงานที่ใช้ไม่ได้ คือต้นทุนแฝงที่สะสมโดยไม่รู้ตัว
ความน่าเชื่อถือทางธุรกิจ — หากชิ้นงานนั้นต้องนำไปทดสอบในสายการผลิตจริงหรือส่งมอบให้ลูกค้า งานเสียจะกระทบต่อแผนงานโดยรวมและความเชื่อมั่นทันที
ยิ่งใช้งานพิมพ์เป็นชิ้นส่วนจริง ยิ่งต้อง First-Time-Right
ในปัจจุบันที่ภาคอุตสาหกรรมนำเทคโนโลยี 3D Printing เข้ามาใช้ผลิตชิ้นส่วนใช้งานจริง (End-use Parts), จิ๊กและฟิกซ์เจอร์ (Jigs & Fixtures) รวมถึงชิ้นส่วนต้นแบบเชิงฟังก์ชัน มาตรฐานการทำงานแบบ “ผ่านตั้งแต่รอบแรก” (First-Time-Right) จึงมีความสำคัญอย่างยิ่ง การสร้างเช็กลิสต์ตรวจสอบไฟล์ก่อนสั่งผลิตจะช่วยลดขยะจากการพิมพ์ คุมเวลา และบริหารต้นทุนต่อชิ้นได้อย่างแม่นยำ ไม่ต่างจากการตรวจแบบก่อนเปิดแม่พิมพ์ในกระบวนการฉีดขึ้นรูปทั่วไป
5 ข้อผิดพลาดที่พบบ่อยที่สุด และวิธีเลี่ยง
1. ไฟล์ไม่ปิดสนิท (Non-Manifold / ผิวรั่ว)
ไฟล์ 3D ที่มีรูรั่ว มีผิวซ้อนทับกัน (Overlapping Faces) หรือมีขอบร่วมที่ไม่เชื่อมต่อกัน จะทำให้โปรแกรมตัดชั้นเลเยอร์ (Slicer) ตีความเนื้อตันของรูปทรงผิดพลาด ส่งผลให้เครื่องข้ามการพิมพ์บางส่วนหรือพิมพ์ผิดเพี้ยนไปทั้งหมด จึงควรตรวจสอบไฟล์ STL ให้เป็น Watertight Solid และใช้คำสั่ง Repair ซ่อมแซมเมชให้สมบูรณ์ก่อนส่งผลิตเสมอ
2. ผนังบางเกินไป (Wall Thickness)
ผนังที่มีความหนาน้อยกว่าค่าขั้นต่ำที่เทคโนโลยีการพิมพ์นั้นรองรับได้ จะทำให้เนื้อวัสดุพิมพ์ไม่ติด ขาดตอน หรือเปราะแตกง่ายเมื่อแกะชิ้นงาน โดยเฉพาะจุดที่มีตัวอักษรนูน (Embossed Text) สันขอบบาง หรือครีบระบายความร้อน ควรเช็กความหนาผนังขั้นต่ำตามสเปกของวัสดุ เช่น เรซิน SLA หรือไนลอน SLS ก่อนเสมอ
3. ลืมเผื่อการหดตัวและระยะประกอบ (Tolerance & Clearance)
วัสดุพอลิเมอร์แทบทุกชนิดมีการหดตัว (Shrinkage) ในระหว่างการแข็งตัวหรือลดอุณหภูมิ หากชิ้นงานออกแบบมาเพื่อสวมประกอบกันแต่ไม่มีการเผื่อระยะ Clearance ชิ้นส่วนจะไม่สามารถสวมกันได้หรือแน่นจนแตกหัก ในทางกลับกันหากเผื่อมากเกินไป ชิ้นงานก็จะหลวมคลอน การกำหนดค่าพิกัดความเผื่อจึงต้องสอดคล้องกับพฤติกรรมของวัสดุและเทคโนโลยีที่เลือกใช้
4. วางแนวชิ้นงานผิดทิศทาง (Part Orientation)
ชิ้นงาน 3D Printing ถูกสร้างขึ้นทีละชั้น (Layer-by-layer) ทำให้แนวความแข็งแรงของเนื้อวัสดุมีความต่างกันตามทิศทาง (Anisotropic) หากวางแนวให้แรงกระทำหลักดึงในแนวตั้งฉากกับรอยต่อเลเยอร์ ชิ้นงานจะเสี่ยงต่อการปริแตกตามแนวชั้นได้ง่าย นอกจากนี้การวางแนวยังส่งผลโดยตรงต่อคุณภาพผิวสัมผัสภายนอก จึงควรวางแนวให้ระนาบผิวสำคัญไม่ต้องสัมผัสกับโครงสร้างซัพพอร์ตโดยตรง
5. ลืมคิดเรื่องซัพพอร์ตและการนำออก (Supports & Drainage)
รูปทรงที่มีส่วนยื่นลอย (Overhang) ชันเกินกำหนดจำเป็นต้องใช้โครงสร้างซัพพอร์ตช่วยพยุง หากไม่ได้วางแผนการจัดวาง อาจได้ซัพพอร์ตในตำแหน่งโพรงแคบที่ไม่สามารถสอดเครื่องมือเข้าไปตัดแต่งได้ หรือทำให้ผิวงานเสียหายเมื่อแกะออก ยิ่งไปกว่านั้น สำหรับงานพิมพ์ระบบเรซิน โพรงกลวงที่ปิดทึบต้องออกแบบให้มีรูระบายเรซินเหลว (Drainage Holes) เสมอ เพื่อป้องกันปัญหาแรงดูดสูญญากาศและเรซินตกค้างภายใน
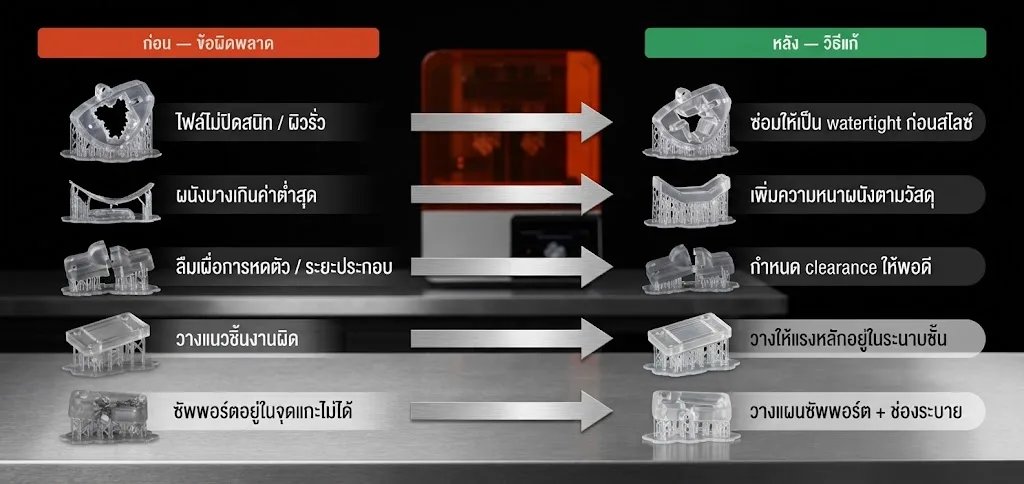
ภาพเปรียบเทียบข้อผิดพลาดทั้ง 5 ข้อในขั้นตอนเตรียมไฟล์ และแนวทางแก้ไขก่อนเข้าสู่การพิมพ์จริง
เช็กก่อนส่ง 5 ข้อ ผลลัพธ์ต่างกันทั้งงาน
ประเด็นเปรียบเทียบ | ส่งไฟล์โดยไม่เช็ก | เช็ก 5 ข้อก่อนส่ง |
|---|---|---|
โอกาสงานเสีย | สูง มักพบปัญหาหลังพิมพ์เสร็จ | ต่ำ ชิ้นงานผ่านตั้งแต่รอบแรก |
เวลาส่งมอบ | มีความเสี่ยงล่าช้าจากการพิมพ์ซ้ำ | ควบคุมเวลาและวางแผนงานได้แม่นยำ |
ต้นทุนต่อชิ้น | สูงขึ้นจากเศษวัสดุและเวลาที่เสียไป | ควบคุมงบประมาณได้คงที่ |
คุณภาพงาน | ความเที่ยงตรงไม่แน่นอน | สม่ำเสมอตามมาตรฐานวิศวกรรม |
ตัวอย่างที่เช็กลิสต์ช่วยกู้งานไว้ก่อนพิมพ์
กรณีศึกษาจากการนำเช็กลิสต์ไปประยุกต์ใช้ในงานจริง:
ฝาครอบอุปกรณ์ที่มีตัวอักษรนูน — การตรวจสอบไฟล์ก่อนพิมพ์ช่วยให้ตรวจพบผนังของฟอนต์ที่บางกว่าเกณฑ์ จึงสามารถปรับขยายเส้นอักษรให้หนาขึ้น ทำให้พิมพ์ออกมาคมชัดอ่านได้ชัดเจนในรอบเดียว
ชิ้นส่วนประกอบล็อกแบบ Snap-fit — การคำนวณและเผื่อระยะ Clearance ตามคุณสมบัติของวัสดุไนลอน ทำให้ชิ้นส่วนทั้งสองประกบเข้ากันได้พอดี ไม่แน่นหรือหลวมเกินไป
ไฟล์ 3D จากคลังโมเดลออนไลน์ — ตรวจพบรูรั่วและขอบผิวซ้อนทับ เมื่อนำไปผ่านการซ่อมแซมโครงสร้างตาข่าย (Mesh Repair) ให้เป็น Watertight ก่อนสไลซ์ ชิ้นงานจึงพิมพ์ออกมาได้เต็มรูปทรงโดยไม่มีเลเยอร์ขาดหาย
“พอมีเช็กลิสต์ก่อนส่งไฟล์ อัตรางานเสียของเราลดลงอย่างเห็นได้ชัด ไม่ต้องเสียเวลานั่งรอพิมพ์ใหม่อีกต่อไป”
ส่งไฟล์มา เราตรวจให้ก่อนพิมพ์
บริการสั่งพิมพ์ชิ้นส่วน 3 มิติออนไลน์ 3DQuickPart โดย AppliCAD ให้ความสำคัญกับความสมบูรณ์ของชิ้นงานตั้งแต่ไฟล์ต้นฉบับ ทีมงานพร้อมช่วยตรวจเช็กความสมบูรณ์ของเมช ความหนาผนัง พิกัดความเผื่อ การวางแนวระนาบ และการวางแผนซัพพอร์ต หากพบจุดที่เสี่ยงต่องานเสีย เราจะให้คำแนะนำในการปรับแต่งไฟล์ทันที เพื่อให้ชิ้นงานของคุณออกมาถูกต้องตามต้องการตั้งแต่รอบแรก
ปรึกษาผู้เชี่ยวชาญ AppliCAD และส่งไฟล์เพื่อรับการประเมินราคาได้ที่ 3DQuickPart
โทรศัพท์: 095-365-6871 | สำนักงานใหญ่: 0 2744 9045 | เยี่ยมชม AppliCAD Innovation Center (AIC)
ตรวจ 5 ข้อก่อนส่ง คือการลงทุนที่คุ้มค่าที่สุด
ชิ้นงานพิมพ์ 3 มิติที่สมบูรณ์แบบไม่ได้ขึ้นอยู่กับเครื่องพิมพ์เพียงอย่างเดียว แต่เริ่มต้นจากไฟล์ที่มีความพร้อม การตรวจสอบเช็กลิสต์พื้นฐาน 5 ข้อนี้ ทั้งไฟล์ปิดสนิท ผนังหนาพอ เผื่อระยะเหมาะสม จัดวางแนวถูกต้อง และวางแผนซัพพอร์ตอย่างรอบคอบ คือขั้นตอนง่าย ๆ ที่ช่วยตัดความเสี่ยงงานเสีย ประหยัดเวลา และควบคุมต้นทุนการผลิตได้อย่างมีประสิทธิภาพสูงสุด