ทำไมการวางแนวชิ้นงานถึงตัดสินคุณภาพและความแข็งแรงของงานพิมพ์ 3 มิติ
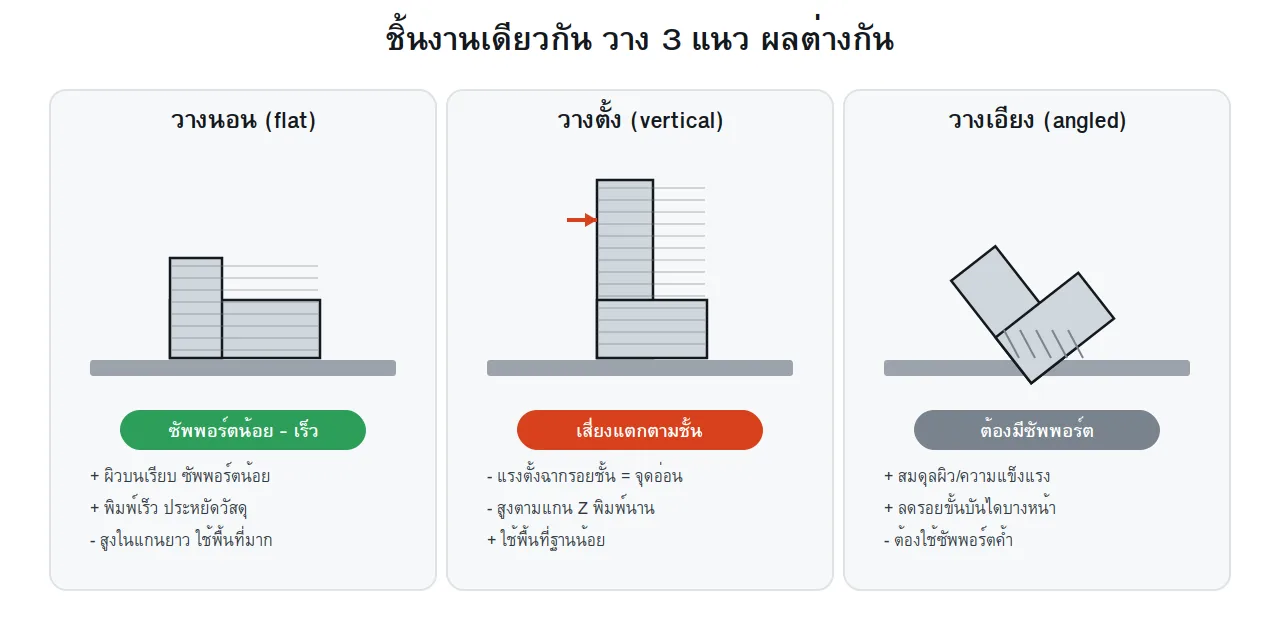
หลายคนมักเข้าใจว่าการสั่งพิมพ์ 3 มิติเป็นเพียงการนำไฟล์ CAD เข้าโปรแกรมแล้วกดสั่งพิมพ์ได้ทันที แต่สำหรับงานพิมพ์ระดับอุตสาหกรรม การวางแนวชิ้นงาน (Model Orientation) ในพื้นที่พิมพ์ (Build Volume) ถือเป็นขั้นตอนวิศวกรรมที่สำคัญที่สุดขั้นตอนหนึ่ง ชิ้นงานเดียวกันจากไฟล์เดียวกัน หากวางตั้ง วางนอน หรือวางเอียง จะให้ความแข็งแรง คุณภาพผิว และระยะเวลาพิมพ์ที่แตกต่างกันอย่างสิ้นเชิง
ทำไมแกน Z ถึงเป็นจุดอ่อนและกำหนดความละเอียดของชิ้นงาน
กระบวนการผลิตแบบเติมเนื้อวัสดุ (Additive Manufacturing) สร้างวัตถุขึ้นทีละเลเยอร์ตามแนวแกน Z ส่งผลโดยตรงต่อคุณสมบัติทางกายภาพของชิ้นงาน 2 ด้านหลัก:
ความแข็งแรงไม่เท่ากันทุกทิศทาง (Anisotropy): พันธะทางเคมีและเชิงกลภายในชั้นพิมพ์เดียวกัน (ระนาบ XY) จะแข็งแรงกว่าแรงยึดเหนี่ยวระหว่างชั้น (แกน Z) เสมอ หากมีแรงดึงหรือแรงดัดมากระทำในแนวตั้งฉากกับรอยต่อระหว่างชั้น ชิ้นงานจะเสี่ยงต่อการปริแตกหรือหักตามรอยชั้นได้ง่าย
ความละเอียดและการเกิดรอยขั้นบันได (Stair-stepping): ขนาดความแม่นยำในแนวราบถูกควบคุมด้วยโฟกัสเลเซอร์หรือหัวฉีด แต่ความละเอียดตามความสูงขึ้นอยู่กับความหนาของชั้นพิมพ์ (Layer Height) พื้นผิวที่มีความลาดเอียงหรือความโค้งจึงมักเกิดรอยขั้นบันไดให้เห็นอย่างชัดเจน
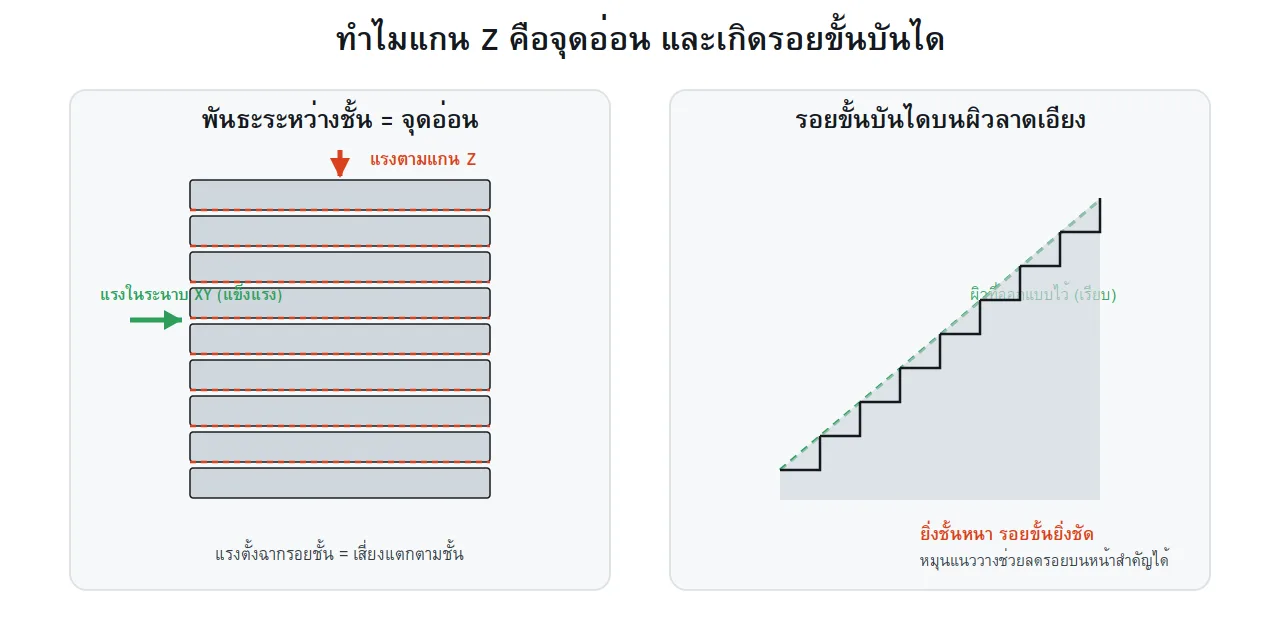
แผนภาพแสดงพันธะระหว่างชั้นพิมพ์ตามแนวแกน Z ซึ่งเป็นจุดอ่อนของชิ้นงาน และการเกิดรอยขั้นบันไดบนพื้นผิวลาดเอียง
ชิ้นงานเดียวกัน วางคนละแนว ผลลัพธ์ต่างกันสิ้นเชิง
การหมุนชิ้นงานบนถาดพิมพ์ส่งผลต่อปัจจัยหลัก 4 ประการ ได้แก่ ความแข็งแรงต่อแรงกระทำจริง, คุณภาพพื้นผิวสำคัญ, ปริมาณโครงสร้างค้ำยัน (Support) และระยะเวลาการพิมพ์ทั้งหมด

การเปรียบเทียบผลลัพธ์ระหว่างการวางชิ้นงานแบบแนวนอน แนวตั้ง และเอียงมุม
เมื่อวิเคราะห์ข้อดีข้อเสียของการวางแต่ละแนว จะเห็นความแตกต่างที่ชัดเจนดังนี้:
แนวทางการวาง | ข้อดี | ข้อจำกัดที่ต้องระวัง |
|---|---|---|
วางนอน (Flat) | พิมพ์เร็วเพราะความสูงตามแกน Z ต่ำ ใช้ซัพพอร์ตน้อย ผิวหน้าเรียบ | ใช้พื้นที่บนฐานพิมพ์มาก และหากมีระนาบกว้างอาจรับแรงดึงหน้ากว้าง |
วางตั้ง (Vertical) | ประหยัดพื้นที่บนฐานพิมพ์ ผิวรอบด้านสม่ำเสมอ | เวลาพิมพ์นานตามความสูงแกน Z เสี่ยงแตกหักง่ายหากรับแรงดัด |
วางเอียง (Angled) | เกลี่ยแรงดึง ลดรอยขั้นบันไดบนผิวโค้ง และกระจายแรงได้สมดุล | ต้องใช้โครงสร้างค้ำยัน (Support) เพิ่มขึ้นในจุดที่ยื่นออก |
หลักการวางแนวชิ้นงานเฉพาะสำหรับแต่ละเทคโนโลยี
เครื่องพิมพ์แต่ละระบบมีกลไกการขึ้นรูปที่ต่างกัน การวางแนวชิ้นงานจึงมีข้อกำหนดทางเทคนิคเฉพาะตัวที่วิศวกรต้องคำนึงถึง
1. เทคโนโลยี SLA (Stereolithography - งานเรซินความละเอียดสูง)
ระบบ SLA ขึ้นรูปด้วยการฉายแสงให้เรซินเหลวแข็งตัวทีละชั้น แม้พันธะระหว่างชั้นจะประสานตัวได้ดีมาก แต่กระบวนการดึงชิ้นงานออกจากก้นถาด (Peel Force) จะสร้างแรงกระชากมหาศาล
การเอียงมุมชิ้นงาน (10–20 องศา): หลีกเลี่ยงการวางระนาบแบนราบขนานกับถาดพิมพ์ เพื่อลดพื้นที่หน้าตัดสัมผัสและลดแรงดึงขณะลอกเลเยอร์
ป้องกันปรากฏการณ์ถ้วยดูด (Suction Cups): ชิ้นงานที่มีโพรงกลวงต้องไม่อยู่ในมุมคว่ำที่ดักอากาศ เพราะจะเกิดแรงดูดสุญญากาศจนทำให้ฟิล์มรองถาดเสียหายหรือชิ้นงานหลุด
จุดต่ำสุดและรอยต่อ (Minima): ปรับองศาเพื่อให้โครงสร้างมีจุดเริ่มยื่น (Overhang) ที่สามารถรับด้วยเสาค้ำยันได้อย่างมั่นคง
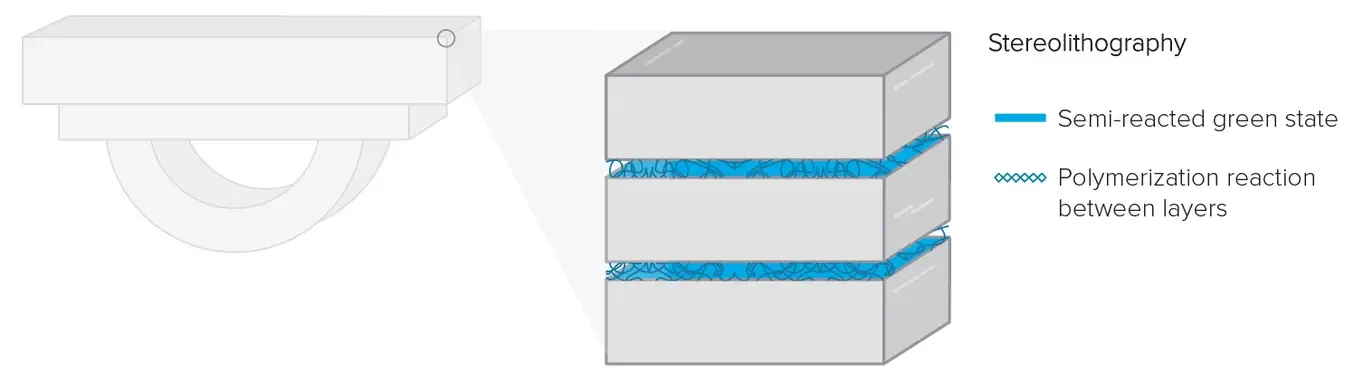
โครงสร้างพันธะโพลิเมอร์ระหว่างชั้นพิมพ์ในกระบวนการ SLA
2. เทคโนโลยี SLS (Selective Laser Sintering - ผงไนลอนอุตสาหกรรม)
SLS หลอมผงพลาสติกอย่าง Nylon PA12 ด้วยเลเซอร์ ข้อได้เปรียบสำคัญคือไม่ต้องใช้ซัพพอร์ต เนื่องจากผงไนลอนโดยรอบทำหน้าที่พยุงชิ้นงานตลอดการพิมพ์
การจัดเรียงซ้อนในพื้นที่พิมพ์ (Nesting): สามารถวางชิ้นงานหมุนเอียงและซ้อนกันได้ใน 3 มิติ เพื่อเพิ่มความคุ้มค่าในการพิมพ์ต่อรอบ (Packing Density)
ควบคุมความเค้นและการบิดงอ (Warpage): ชิ้นงานที่มีความยาวมากหากวางขนานกับระนาบ XY อาจเกิดการโก่งตัวจากความร้อนสะสม การเอียงมุมเล็กน้อยจะช่วยระบายความร้อนได้สม่ำเสมอกว่า
ผิวสัมผัสพื้นผิวสำคัญ: ผิวหน้าด้านที่หันขึ้นและลงอาจมีความเรียบเนียนแตกต่างกันเล็กน้อย การวางแนวที่เหมาะสมช่วยให้การพ่นขัดทำความสะอาด (Blasting) ทำได้ง่ายและเนียนตา
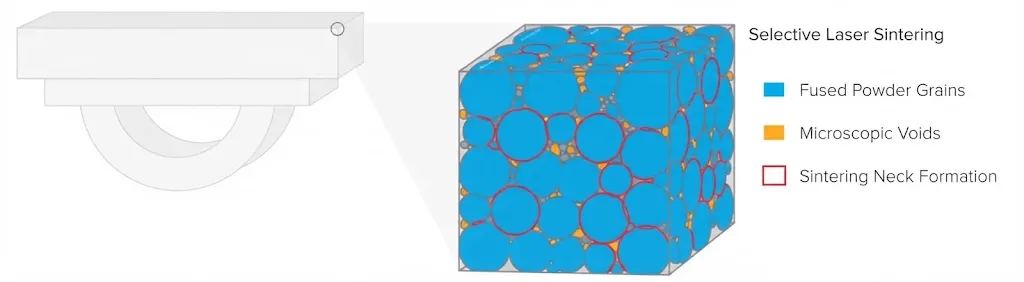
อนุภาคผงพลาสติกที่หลอมประสานด้วยเลเซอร์ในระบบ SLS
3. เทคโนโลยี FDM (Fused Deposition Modeling - เส้นพลาสติกหลอมเหลว)
FDM เป็นระบบที่ฉีดเส้นพลาสติกออกมาเป็นเส้นสาย ทำให้เห็นปัญหาทิศทางความแข็งแรงชัดเจนที่สุด
ทิศทางรับแรงตามแนวแกน Z: จุดเชื่อมต่อระหว่างเส้นพลาสติกมีโพรงขนาดเล็ก ชิ้นงานจึงรับแรงดึงตามแนวแกน Z ได้น้อยที่สุด ต้องวางแนวให้แรงกระทำตกบนแนวเส้นระนาบ XY
ลดมุมยื่นเกิน 45 องศา: พยายามวางแนวเพื่อเลี่ยงมุม Overhang ที่ชันเกิน 45 องศา เพื่อลดการสร้างซัพพอร์ตและป้องกันพื้นผิวด้านล่างหยาบเป็นรอย
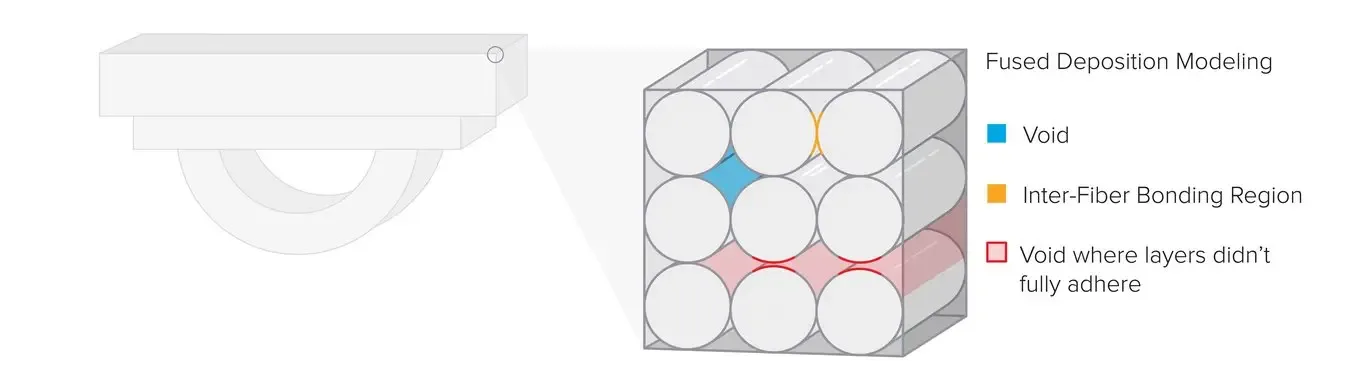
โครงสร้างหน้าตัดของเส้นพลาสติกและช่องว่างระหว่างชั้นในระบบ FDM
สรุปเปรียบเทียบปัจจัยการวางแนวในแต่ละเทคโนโลยี
เทคโนโลยี | ปัจจัยหลักในการพิจารณาวางแนว | ผลลัพธ์ของการวางแนวที่ถูกต้อง |
|---|---|---|
SLA (Resin) | ลดแรงดึง (Peel Force), เลี่ยงสุญญากาศถ้วยดูด, เอียง 10–20° | ชิ้นงานไม่หลุด ไม่บวม ผิวเรียบคมชัดสม่ำเสมอ |
SLS (Nylon) | การจัดวางสามมิติ (Nesting), ป้องกันการโก่งงอจากความร้อน | ชิ้นงานแข็งแรงสม่ำเสมอทุกทิศทาง มิติแม่นยำ คุ้มค่ารอบพิมพ์ |
FDM (Filament) | ทิศทางการรับแรงแนวแกน Z, ลดพื้นที่ส่วนยื่น (Overhang) | ไม่หักง่ายตามรอยชั้น ประหยัดวัสดุซัพพอร์ตและเวลาแกะชิ้นงาน |
กฎปฏิบัติทางวิศวกรรมสำหรับการวางแนวชิ้นงาน
ก่อนส่งไฟล์เข้าสู่กระบวนการพิมพ์ ควรประเมินหน้าที่การใช้งานของชิ้นส่วนตามหลักปฏิบัติดังนี้:
ชิ้นส่วนรับแรงดัดหรือแรงดึง (เช่น ขอล็อก, คลิปสปริง): ให้วางแนวระนาบชั้นพิมพ์ขนานกับทิศทางแรงดัด เพื่อให้เส้นใยวัสดุเป็นตัวรับแรงโดยตรง
ชิ้นงานทรงกระบอกหรือเพลา: วางแนวตั้งหากต้องการความกลมมนและผิวสัมผัสรอบด้านที่เท่ากัน หรือวางแนวนอนหากเพลานั้นต้องรับแรงเฉือนขวาง
พื้นผิวติดตั้งหรือตัวหนังสือ: หันพื้นผิวด้านที่ต้องการความคมชัดขึ้นด้านบน หรือวางในตำแหน่งที่ไม่ต้องสัมผัสกับจุดยึดของเสาค้ำยัน
การวางแนวชิ้นงานไม่ได้เป็นเพียงการจับหมุนโมเดลในซอฟต์แวร์ แต่คือการผสานหลักการออกแบบเพื่อการผลิตแบบเติมเนื้อวัสดุ (Design for Additive Manufacturing หรือ DfAM) เข้ากับกระบวนการพิมพ์จริง หากต้องการพิมพ์งานวิศวกรรมที่มีความแม่นยำสูงทั้งระบบ SLA และ SLS สามารถส่งไฟล์ CAD เข้ามาประเมินราคาและรับคำแนะนำด้าน DfAM ได้ทันทีที่ 3DQuickPart Instant Quote